+86-18920051257


Среднечастотный инверторный станок точечной сварки: цена от производителя 2026
2026-08-28
- Среднечастотный инверторный станок точечной сварки: цена от производителя и технические спецификации 2026
- Принцип работы и физические основы MFDC-сварки
- Ключевые технические характеристики оборудования 2026 года
- Сравнение технологий: MFDC против AC и конденсаторных накопителей
- Применение в отраслях: реальные кейсы и экономический эффект
- Факторы, формирующие цену среднечастотного инверторного станка точечной сварки
- Как выбрать поставщика и оценить надежность оборудования
- ООО «Тяньцзинь Линъюй Автоматизированные Технологии»: комплексные решения в области MFDC-сварки
- Типичные ошибки при эксплуатации и обслуживании
- Логистика, монтаж и пусконаладка
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Среднечастотный инверторный станок точечной сварки: цена от производителя и технические спецификации 2026
Среднечастотный инверторный станок точечной сварки представляет собой высокотехнологичное оборудование для соединения металлов, использующее принцип преобразования сетевого напряжения (50/60 Гц) в среднюю частоту (1000–4000 Гц) с последующим выпрямлением в постоянный ток. В условиях промышленного производства 2026 года это решение является стандартом де-факто для автомобильной, аэрокосмической и электронной отраслей благодаря способности обеспечивать стабильный тепловой ввод при минимальном энергопотреблении. Ключевое преимущество технологии заключается в снижении массы трансформатора на 70% по сравнению с классическими переменными системами (AC) и повышении качества шва за счет отсутствия эффекта «разбрызгивания».
Для технических директоров и инженеров-закупщиков критически важно понимать, что цена среднечастотного инверторного станка точечной сварки формируется не только из стоимости силового блока, но и из сложности системы управления, типа применяемых электродов и требований к интеграции в автоматизированные линии. Прямые поставки от производителя в 2026 году позволяют оптимизировать бюджет на 15–25%, исключая посреднические наценки, при этом обеспечивая полную техническую поддержку и адаптацию оборудования под конкретные задачи предприятия. Данный материал служит исчерпывающим руководством по выбору, оценке стоимости и внедрению MFDC-систем (Medium Frequency Direct Current) на современном производстве.
Принцип работы и физические основы MFDC-сварки
Традиционные сварочные аппараты переменного тока (AC) страдают от низкого коэффициента мощности и больших потерь энергии в магнитопроводе трансформатора. Среднечастотный инверторный станок точечной сварки решает эту проблему через многоступенчатое преобразование энергии. Процесс начинается с входного трехфазного выпрямителя, который преобразует сетевое напряжение в постоянное. Затем инвертор на базе IGBT-транзисторов или современных SiC-модулей генерирует импульсы средней частоты, обычно в диапазоне 1000–4000 Гц.
Этот высокочастотный переменный ток подается на вторичную обмотку трансформатора. Благодаря высокой частоте, габариты и вес трансформатора значительно уменьшаются, так как требуемое сечение магнитопровода обратно пропорционально частоте. На выходе вторичной обмотки ток снова выпрямляется диодным мостом, превращаясь в чистый постоянный ток (DC), который подается непосредственно в зону сварки.
Физика процесса нагрева здесь кардинально отличается от AC-сварки. Постоянный ток обеспечивает непрерывное выделение тепла согласно закону Джоуля-Ленца ($Q = I^2 R t$), без периодических спадов до нуля, характерных для синусоиды переменного тока. Это приводит к двум важным инженерным следствиям:
- Глубина проплавления: Тепло распределяется более равномерно по толщине листа, что критично для сварки разнотолщинных материалов (например, 0.8 мм + 2.0 мм).
- Отсутствие электромагнитных потерь: Реактивное сопротивление вторичного контура на средних частотах минимально, что позволяет передавать большую мощность при меньшем напряжении.
В 2026 году большинство промышленных контроллеров используют алгоритмы адаптивного управления, которые корректируют длительность импульса в реальном времени, компенсируя изменение сопротивления контакта в процессе формирования ядра сварной точки. Это делает среднечастотный инверторный станок точечной сварки незаменимым для работы с оцинкованными сталями и алюминиевыми сплавами, где оксидная пленка создает нестабильное контактное сопротивление.
Ключевые технические характеристики оборудования 2026 года
При формировании технического задания (ТЗ) на закупку необходимо ориентироваться на следующие параметры, которые определяют производительность и долговечность установки. Рынок 2026 года предлагает решения с существенно улучшенными показателями энергоэффективности и точности контроля.
| Параметр | Типичные значения (Стандарт 2026) | Влияние на процесс |
|---|---|---|
| Выходной ток сварки | 6 000 – 40 000 А | Определяет максимальную толщину свариваемого пакета (до 6+1+6 мм для стали). |
| Частота инвертора | 1000 – 4000 Гц | Выше частота — меньше пульсации тока, стабильнее дуга, компактнее трансформатор. |
| Напряжение холостого хода | 6 – 12 В | Безопасность оператора и снижение риска пробоя изоляции кабелей. |
| Точность регулирования тока | ± 1.5% – ± 3% | Критично для повторяемости качества шва в серийном производстве. |
| Коэффициент мощности (cos φ) | > 0.95 | Снижает нагрузку на заводскую сеть, отсутствие необходимости в компенсационных конденсаторах. |
| Интерфейсы связи | Profinet, EtherCAT, Modbus TCP | Интеграция в Industry 4.0, сбор данных для предиктивной аналитики. |
Особое внимание следует уделить системе охлаждения. В современных моделях среднечастотного инверторного станка точечной сварки применяется замкнутый контур водяного охлаждения с контролем температуры диодов и IGBT-модулей. Отклонение температуры более чем на 5°C от номинала может привести к деградации полупроводниковых ключей. Производители 2026 года оснащают блоки датчиками потока и давления, которые блокируют запуск сварки при недостаточном охлаждении, предотвращая аварийные ситуации.
Сравнение технологий: MFDC против AC и конденсаторных накопителей
Выбор технологии сварки часто становится предметом дискуссий между технологами и финансовыми директорами. Чтобы обосновать инвестиции в среднечастотный инверторный станок точечной сварки, необходимо четко понимать его преимущества перед альтернативами.
MFDC против традиционного переменного тока (AC)
Трансформаторы переменного тока остаются дешевыми в приобретении, но их эксплуатационные расходы выше. AC-сварка требует компенсации реактивной мощности, что увеличивает счета за электроэнергию. Кроме того, качество шва на AC сильно зависит от фазы включения тиристоров. MFDC лишен этого недостатка: постоянный ток обеспечивает мгновенный отклик системы управления. Для сварки оцинкованной стали толщина цинкового слоя не влияет на стабильность процесса так сильно, как в случае с AC, где цинк может вызвать преждевременное образование ядра и выброс металла.
MFDC против конденсаторной сварки (CD)
Конденсаторные накопители способны выдавать огромные пиковые токи за миллисекунды, что полезно для очень тонких листов (менее 0.5 мм). Однако они имеют низкую скорость перезарядки, что ограничивает цикл сварки (обычно не более 30-40 точек в минуту). Среднечастотный инверторный станок точечной сварки обеспечивает непрерывную подачу энергии, позволяя достигать скорости до 100-120 точек в минуту на роботизированных комплексах, что делает его безальтернативным выбором для конвейерной сборки кузовов автомобилей.
| Критерий | AC (Переменный ток) | MFDC (Средняя частота) | CD (Конденсаторный) |
|---|---|---|---|
| Энергоэффективность | Низкая (cos φ ~ 0.3-0.5) | Высокая (cos φ > 0.95) | Средняя |
| Вес сварочного клеща (для робота) | Тяжелый (медный трансформатор) | Легкий (компактный трансформатор) | Средний |
| Качество шва на оцинковке | Среднее (риск брызг) | Отличное (контролируемый нагрев) | Хорошее |
| Стоимость обслуживания | Низкая | Средняя (требуется квалификация) | Высокая (замена конденсаторов) |
| Применимость для алюминия | Плохая | Хорошая (с адаптивным контролем) | Отличная |
Инженерный вывод: если ваше производство предполагает смешанный парк материалов (сталь, оцинковка, частично алюминий) и высокие требования к такту выпуска, среднечастотный инверторный станок точечной сварки является оптимальным балансом между капитальными затратами и операционной эффективностью.
Применение в отраслях: реальные кейсы и экономический эффект
Внедрение MFDC-технологий наиболее оправдано в секторах с массовым производством, где каждый процент брака или простоя конвертируется в значительные финансовые потери.
Автомобилестроение и производство кузовов (Body-in-White)
Это основной драйвер рынка. Современные автомобили содержат от 3000 до 5000 сварных точек. Использование среднечастотного инверторного станка точечной сварки на роботизированных линиях позволяет снизить вес манипулятора за счет легкого вторичного контура. Меньшая инерция означает возможность использования роботов меньшей грузоподъемности, что снижает капитальные затраты на всю ячейку.
Цифры: Замена AC на MFDC на линии сборки дверей сократила время цикла на 12% за счет более быстрого нарастания тока и отсутствия необходимости в длительном времени «прогрева» контакта.
Производство бытовой техники и металлоконструкций
Здесь важна эстетика шва и отсутствие следов пригорания. MFDC обеспечивает мягкий профиль тока, что минимизирует вдавливание электродов в лист. Для производителей холодильников и стиральных машин это означает снижение затрат на последующую шлифовку и полировку.
Цифры: Снижение расхода электроэнергии на 30-40% по сравнению с тиристорными регуляторами. При тарифах 2026 года окупаемость оборудования за счет экономии энергии составляет 14-18 месяцев.
Электротехника и производство аккумуляторов
Сварка медных и никелевых шин для литий-ионных батарей требует высочайшей точности. Любое превышение температуры ведет к разрушению сепаратора внутри батареи. Постоянный ток позволяет использовать многоимпульсные режимы с паузами для остывания зоны контакта, что невозможно реализовать на стандартных AC-машинах с достаточной точностью.
Факторы, формирующие цену среднечастотного инверторного станка точечной сварки
Запрос «среднечастотный инверторный станок точечной сварки цена» часто приводит к разбросу значений от 15 000 до 60 000 долларов США и выше за комплект. Понимание структуры цены помогает избежать переплат за ненужные функции или покупки некачественного оборудования.
- Мощность силового блока (кВА): Блоки на 60 кВА стоят значительно дешевле, чем на 150 кВА. Однако выбор должен базироваться на толщине свариваемого пакета. Запас мощности в 20% рекомендуется для компенсации падения напряжения в длинных кабелях.
- Тип контроллера: Базовые модели с аналоговым или простым цифровым управлением дешевле. Продвинутые контроллеры с функциями адаптивного контроля (Adaptive Control), мониторингом качества шва в реальном времени и интеграцией в MES-системы добавляют к стоимости 30-50%.
- Компонентная база: Использование оригинальных IGBT-модулей (Infineon, Mitsubishi, Fuji) и быстрых диодов гарантирует долгий срок службы. Дешевые аналоги могут выйти из строя при первых же перегрузках. В 2026 году также важен тип конденсаторов в звене постоянного тока — полимерные пленочные конденсаторы надежнее электролитических.
- Исполнение трансформатора: Для ручной сварки требуются компактные трансформаторы с водяным охлаждением. Для стационарных машин можно использовать более крупные, воздушные или масляные варианты, которые дешевле в производстве.
- Сервис и ПО: Цена от производителя часто включает лицензию на ПО для настройки параметров сварки. Открытость протоколов обмена данными также влияет на стоимость.
Важно: Низкая цена часто достигается за счет экономии на системе защиты. Отсутствие термодатчиков на диодах или датчиков потока воды — это скрытая угроза. Ремонт силового модуля MFDC может стоить до 40% от цены нового аппарата.
Как выбрать поставщика и оценить надежность оборудования
Рынок промышленного оборудования в 2026 году насыщен предложениями. Чтобы выбрать надежного производителя среднечастотного инверторного станка точечной сварки, используйте следующий чек-лист:
- Наличие собственного R&D центра: Спросите, кто разработал алгоритмы управления. Компании, покупающие готовые платы у третьих лиц, не смогут оперативно адаптировать оборудование под ваши специфические материалы.
- Референс-лист: Запросите контакты действующих клиентов в вашей отрасли. Работа с алюминием и высокопрочными сталями (HSS) требует разного подхода.
- Сертификация: Оборудование должно иметь сертификаты соответствия стандартам безопасности (CE, EAC, ГОСТ Р). Особое внимание уделите электромагнитной совместимости (EMC), так как инверторы являются мощными источниками помех.
- Доступность запасных частей: Уточните срок поставки силовых модулей и плат управления. Наличие склада запчастей в вашем регионе критично для минимизации простоев.
- Техническая поддержка: Возможность удаленной диагностики через защищенный канал связи позволяет инженерам производителя корректировать параметры сварки без выезда на объект.
Избегайте поставщиков, которые не могут предоставить осциллограммы реальных процессов сварки на своем оборудовании. Графики тока и напряжения — это «паспорт» качества инвертора.
ООО «Тяньцзинь Линъюй Автоматизированные Технологии»: комплексные решения в области MFDC-сварки
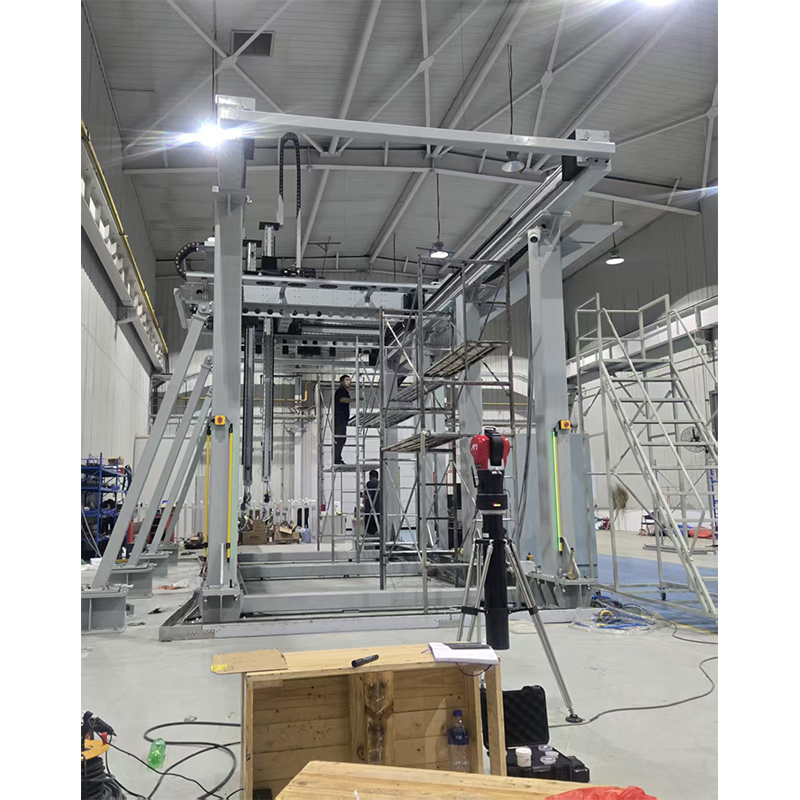
Выбор правильного партнера так же важен, как и выбор самой технологии. Одним из признанных лидеров в разработке интеллектуального автоматизированного оборудования является ООО «Тяньцзинь Линъюй Автоматизированные Технологии» — национальное высокотехнологичное предприятие, базирующееся в городе Тяньцзинь (Китай). Компания специализируется на полном цикле создания решений для промышленной автоматизации: от проектирования и механической обработки до сборки, программирования и послепродажной поддержки.
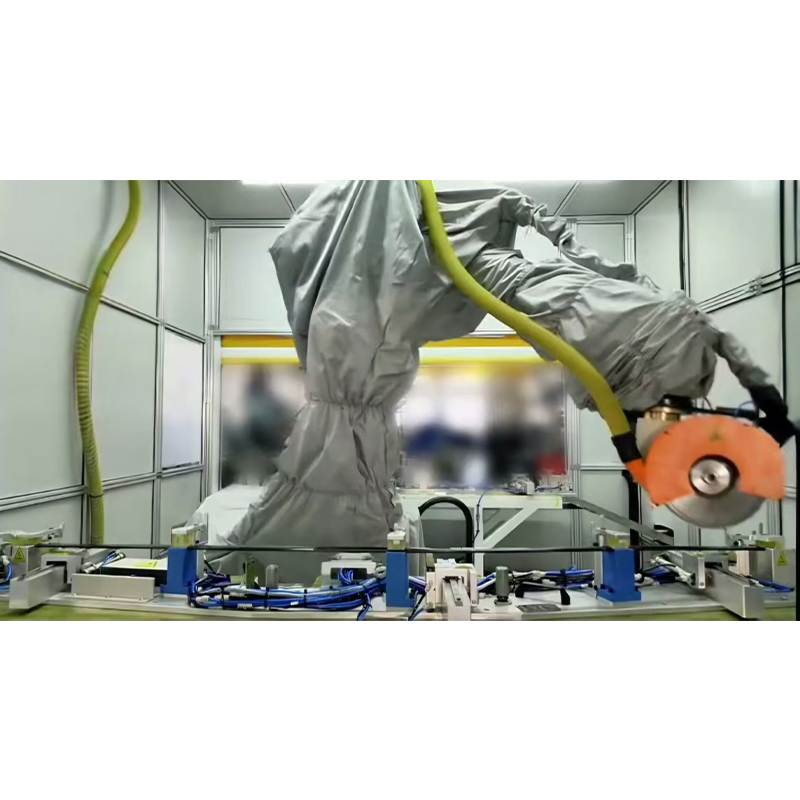
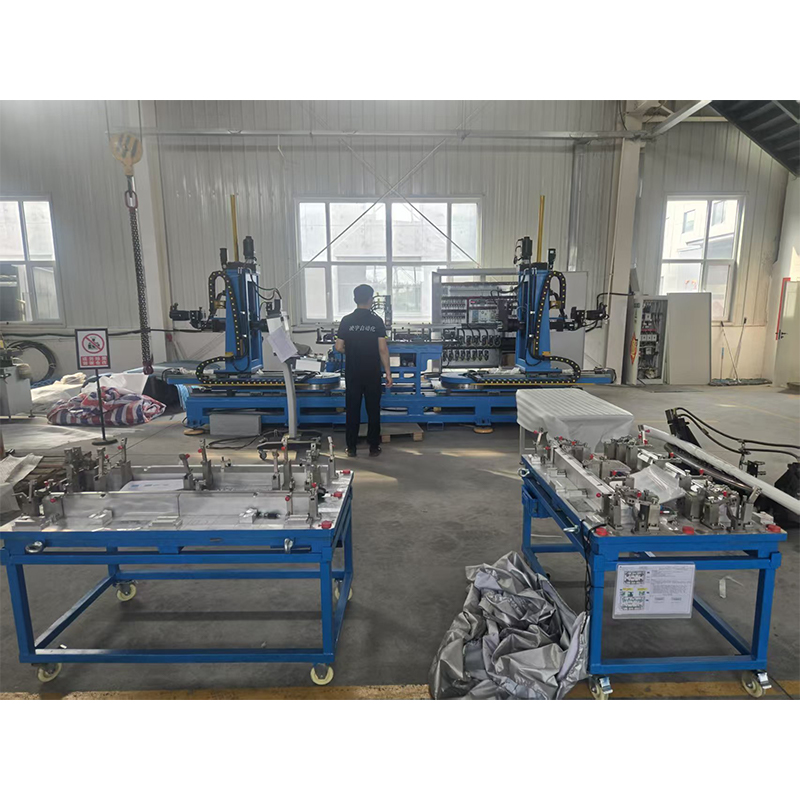
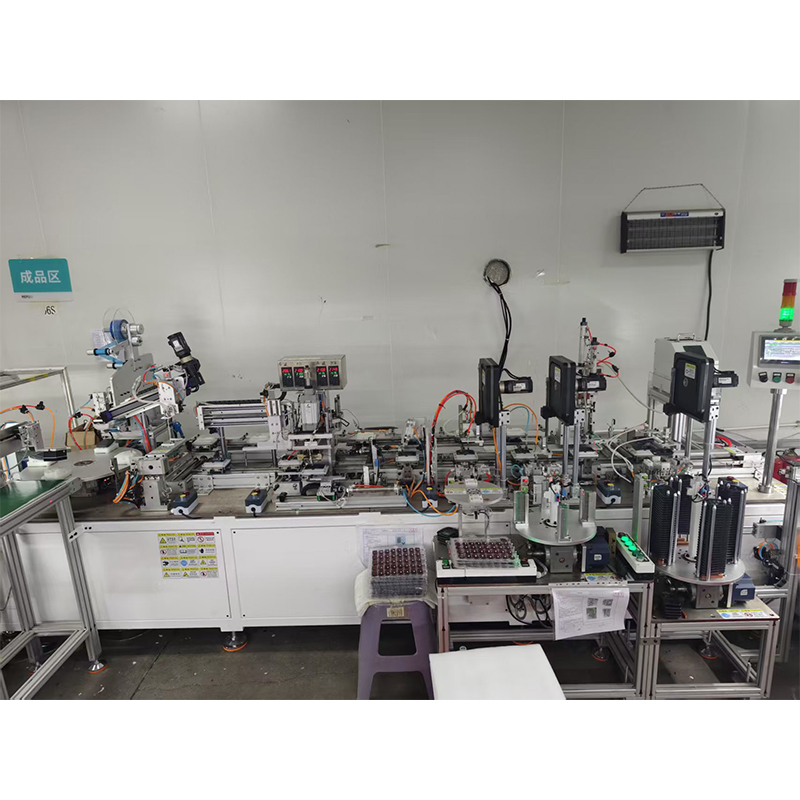
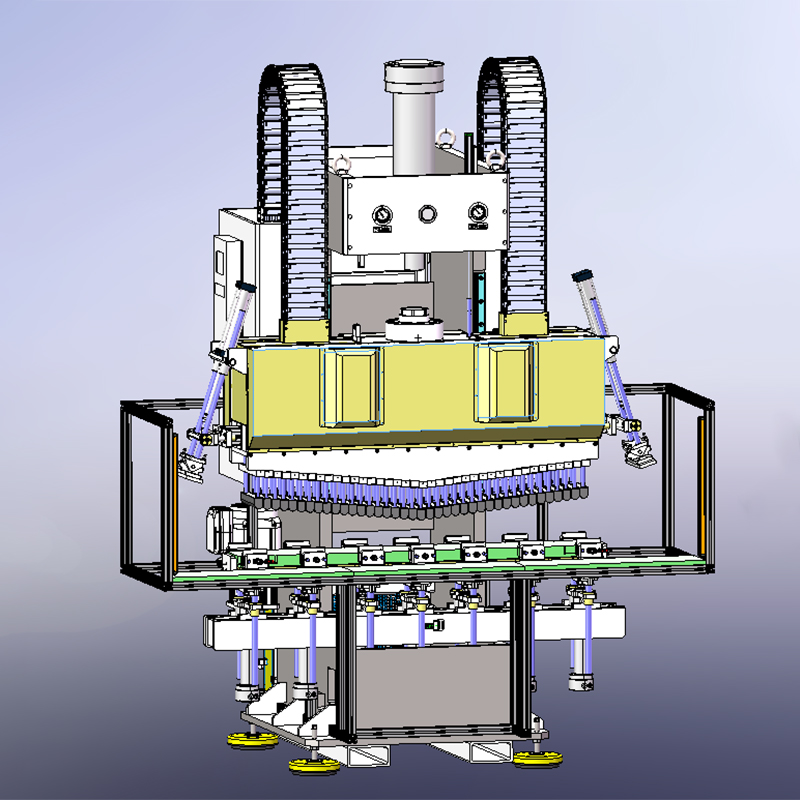
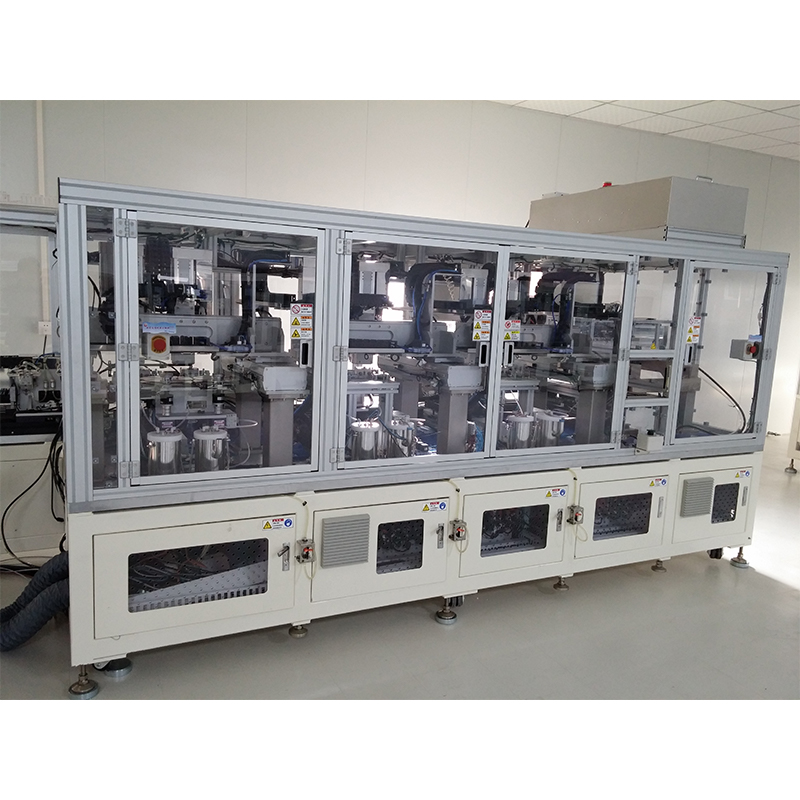
В контексте среднечастотной сварки, ООО «Тяньцзинь Линъюй» предлагает не просто отдельные компоненты, а интегрированные системы. В портфолио компании представлено оборудование для автоматизации среднечастотной контактной сварки постоянного тока, включая собственные разработки среднечастотных трансформаторов и контроллеров. Такой подход «под ключ» позволяет гарантировать высокую точность и повторяемость процессов, что особенно критично для автомобильной и электронной промышленности.
Ключевые преимущества сотрудничества с ООО «Тяньцзинь Линъюй Автоматизированные Технологии»:
- Глубокая инженерная экспертиза: Команда обладает многолетним опытом в области сервоприводных систем и MFDC-сварки, что позволяет адаптировать оборудование под нестандартные задачи заказчика.
- Строгий контроль качества: Каждое изделие проходит функциональные испытания и документированный приемочный контроль перед отгрузкой, обеспечивая соответствие международным стандартам.
- Комплексный сервис: Политика компании строится на принципах прозрачности и долгосрочного партнерства, включая оперативную техническую поддержку на всех этапах жизненного цикла оборудования.
- Широкий спектр решений: Помимо сварочного оборудования, компания является экспертом в областях гибки алюминиевых компонентов и ультразвукового неразрушающего контроля (C-Scan), что делает её универсальным партнером для современных производств.
Для предприятий, стремящихся повысить эффективность производственных процессов, сотрудничество с таким производителем, как ООО «Тяньцзинь Линъюй», означает доступ к передовым технологиям без посреднических наценок, с полной гарантией качества и технической поддержки.
Типичные ошибки при эксплуатации и обслуживании
Даже самое современное оборудование требует правильного обращения. Анализ сервисных обращений за 2024-2025 годы выявил следующие основные причины поломок среднечастотных инверторных станков точечной сварки:
1. Загрязнение охлаждающей жидкости.
Использование обычной водопроводной воды приводит к образованию накипи и коррозии каналов трансформатора и диодного моста. Это резко снижает теплоотвод и ведет к перегреву.
Решение: Использовать только дистиллированную воду со специальными ингибиторами коррозии или готовые теплоносители, рекомендованные производителем. Регулярная замена фильтров.
2. Неправильная затяжка контактов.
В цепях вторичного тока (тысячи ампер) даже микронный зазор вызывает дуговой разряд и локальный перегрев, который расплавляет медные шины.
Решение: Использование динамометрических ключей при монтаже и регулярный термоконтроль соединений тепловизором.
3. Игнорирование компенсации индуктивности кабелей.
Длинные кабели от трансформатора к электродам обладают индуктивностью, которая искажает фронт тока.
Решение: Калибровка системы с учетом реальной длины кабелей. Симметричная прокладка кабелей («косичкой») для взаимной компенсации магнитных полей.
4. Работа при пониженном входном напряжении.
Если напряжение сети падает ниже допустимого предела, инвертор пытается компенсировать это увеличением тока, что может вывести ключи из режима безопасной коммутации.
Решение: Установка стабилизаторов напряжения или использование моделей с широким диапазоном входного напряжения.
Логистика, монтаж и пусконаладка
При заказе оборудования напрямую от производителя важно учитывать логистические аспекты. Среднечастотный инверторный станок точечной сварки — чувствительное электронное устройство. Транспортировка должна осуществляться в оригинальной упаковке с амортизацией, строго в вертикальном положении (для блоков с жидкостным охлаждением) или согласно маркировке.
Монтаж требует квалифицированных электриков. Подключение к сети должно выполняться через автоматические выключатели с характеристикой, соответствующей пусковым токам инвертора (хотя они и малы по сравнению с AC, но все же присутствуют). Заземление должно быть выполнено с сопротивлением не более 4 Ом, чтобы обеспечить корректную работу систем защиты и снизить уровень электромагнитных помех.
Пусконаладочные работы (ПНР) включают не только проверку электрических цепей, но и технологическую настройку. Инженеры должны провести серию пробных сварок на ваших материалах, подобрать оптимальные режимы (ток, время, усилие сжатия) и сохранить их в памяти контроллера. Не пренебрегайте этапом ПНР — правильно настроенный аппарат сразу выходит на проектную мощность и качество.
Часто задаваемые вопросы (FAQ)
Какова средняя окупаемость перехода на среднечастотную сварку?
При интенсивной загрузке (2 смены, 5 дней в неделю) окупаемость за счет экономии электроэнергии и снижения брака составляет от 12 до 24 месяцев. Для одиночных операций окупаемость может быть дольше, но выигрыш в качестве шва остается.
Можно ли модернизировать существующие машины переменного тока до MFDC?
Полная модернизация обычно экономически нецелесообразна. Проще и надежнее заменить сварочный трансформатор и систему управления на готовый блок среднечастотного инверторного станка точечной сварки. Иногда сохраняют механическую часть (клещи, стойки), заменяя только силовой контур.
Влияет ли длина сварочных кабелей на качество?
Да. Чем длиннее кабели, тем больше потери напряжения и индуктивность. MFDC менее чувствителен к длине кабелей, чем AC, но для сохранения точности контроля тока рекомендуется использовать кабели минимально возможной длины и калибровать систему под конкретную конфигурацию.
Требуется ли специальная подготовка операторов?
Операторам не нужно глубоко знать физику инвертора, но они должны пройти обучение по работе с новым контроллером, пониманию сигналов ошибок и правилам ежедневного обслуживания (проверка охлаждения, чистка электродов). Интерфейсы современных машин интуитивно понятны.
Какие гарантии предоставляет производитель?
Стандартная гарантия на силовые блоки составляет 12-24 месяца. На контроллеры и программное обеспечение — до 3 лет. Важно уточнить условия гарантии: она часто аннулируется при нарушении правил охлаждения или использовании неоригинальных запасных частей.
Заключение и рекомендации по закупке
В 2026 году среднечастотный инверторный станок точечной сварки перестал быть экзотикой и стал необходимым инструментом для конкурентоспособного промышленного предприятия. Он обеспечивает тот уровень контроля качества и энергоэффективности, который требуют современные стандарты производства, особенно в контексте работы с новыми марками сталей и облегченных конструкций.
При принятии решения о покупке не ориентируйтесь исключительно на начальную цену. Рассчитывайте совокупную стоимость владения (TCO), включающую затраты на электроэнергию, обслуживание, брак и простои. Прямое сотрудничество с проверенным производителем, способным предложить не просто «железо», а комплексное технологическое решение, включая подбор режимов и обучение персонала, является залогом успешной интеграции технологии.
Если вы готовы повысить эффективность вашего сварочного производства, снизить энергозатраты и улучшить качество продукции, мы приглашаем вас к диалогу. Наши инженеры помогут подобрать оптимальную конфигурацию оборудования под ваши конкретные задачи.
Готовы обсудить ваш проект?
Получите индивидуальное коммерческое предложение и техническую консультацию по внедрению среднечастотного инверторного станка точечной сварки от ООО «Тяньцзинь Линъюй Автоматизированные Технологии».
→ Запросить расчет стоимости и спецификацию
→ Скачать каталог технических решений 2026