+86-18920051257


Оборудование для рельефной сварки стальных листов: цены 2026 от производителя
2026-08-28
- Оборудование для рельефной сварки стальных листов: цены 2026 от производителя
- Принцип работы и технологические особенности рельефной сварки
- Где применяется оборудование для рельефной сварки стальных листов
- Технические характеристики и параметры выбора
- Факторы, влияющие на стоимость оборудования в 2026 году
- Как выбрать поставщика оборудования для рельефной сварки
- ООО «Тяньцзинь Линъюй Автоматизированные Технологии»: Экспертиза и производственные мощности
- Сравнение рельефной сварки с другими методами соединения
- Типичные ошибки при эксплуатации и методы их устранения
- Логистика, монтаж и сервисное обслуживание
- Актуальные цены на оборудование для рельефной сварки в 2026 году
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Оборудование для рельефной сварки стальных листов: цены 2026 от производителя
Оборудование для рельефной сварки стальных листов представляет собой специализированный промышленный комплекс, предназначенный для создания прочных неразъемных соединений металлических деталей за счет локального нагрева и пластической деформации в точках заранее сформированных выступов (рельефов). В условиях производственного цикла 2026 года данный класс машин критически важен для автомобильной промышленности, производства бытовой техники и изготовления корпусных конструкций, где требуется высокая скорость сборки и эстетическая чистота шва. Использование рельефной (контактной) сварки позволяет исключить применение расходных материалов, таких как припой или электродная проволока, существенно снижая себестоимость единицы продукции.
Ключевое преимущество технологии заключается в концентрации тепловой энергии исключительно в зоне контакта рельефа, что минимизирует термические деформации основного металла. Современные установки, предлагаемые нами как производителем, оснащены микропроцессорными контроллерами, обеспечивающими прецизионный контроль силы сжатия, времени протекания тока и профиля сварочного импульса. Это гарантирует стабильное качество соединения даже при работе с оцинкованными сталями и алюминиевыми сплавами, чувствительными к перегреву. Если вы рассматриваете модернизацию сборочной линии, выбор правильного оборудования определяет не только текущую производительность, но и гибкость производства в будущем.
Принцип работы и технологические особенности рельефной сварки
Технологический процесс рельефной сварки базируется на фундаментальных законах джоулева тепла и контактного сопротивления. В отличие от традиционной точечной сварки, где усилие создается электродами машины, в рельефной сварке предварительная деформация заложена в геометрии самой детали. Выступ (рельеф) служит концентратором тока и механического давления.
Процесс можно разделить на три критические фазы:
- Фаза сжатия: Электроды сварочной машины прижимают листы друг к другу. Рельеф на одном из листов внедряется в поверхность второго, разрушая оксидные пленки и обеспечивая металлический контакт. На этом этапе сопротивление максимально.
- Фаза нагрева: Через зону контакта пропускается мощный кратковременный электрический импульс. Из-за высокого контактного сопротивления на вершине рельефа выделяется большое количество тепла, металл переходит в пластическое или полужидкое состояние.
- Фаза кристаллизации и ковкой: После отключения тока усилие сжатия сохраняется или увеличивается. Расплавленный металл под давлением формирует ядро сварного соединения, а окружающий холодный металл быстро отводит тепло, обеспечивая мелкозернистую структуру шва без крупных зерен, характерных для литой структуры.
Важно понимать, что качество соединения напрямую зависит от геометрии рельефа. Высота, диаметр основания и угол наклона склонов рельефа должны быть рассчитаны исходя из толщины свариваемых листов и их электропроводности. Ошибки в проектировании рельефа приводят либо к прожогам (при слишком малой площади контакта), либо к непроварам (при избыточной площади).
Где применяется оборудование для рельефной сварки стальных листов
Спрос на оборудование для рельефной сварки стальных листов в 2026 году диктуется тенденцией к облегчению конструкций и повышению скорости сборки. Технология нашла свое применение в отраслях, где важна герметичность, прочность и внешний вид изделия.
Автомобилестроение и кузовные элементы
Это крупнейший сегмент потребления. Рельефная сварка используется для крепления кронштейнов, усилителей, петель и элементов каркаса сидений. Преимущество перед точечной сваркой — отсутствие следов от электродов на лицевой стороне детали, что критично для видимых частей кузова. Кроме того, возможность сварки многослойных пакетов (до 4-5 листов) без потери качества делает технологию незаменимой при сборке сложных узлов.
Производство бытовой техники
Холодильники, стиральные машины, посудомоечные агрегаты требуют тысяч точек соединения тонколистового металла. Рельефная сварка обеспечивает высокую эстетику: внутренняя сторона листа остается гладкой, что упрощает последующую порошковую окраску и предотвращает скопление грязи. Скорость цикла здесь может достигать 60-80 сварок в минуту на многоэлектродных станциях.
Электротехника и приборостроение
Изготовление корпусов реле, контакторов, трансформаторов и аккумуляторных батарей. В производстве литий-ионных аккумуляторов рельефная сварка используется для присоединения токовыводов, где требуется минимальное тепловложение, чтобы не повредить внутренние химические элементы батареи.
Строительная индустрия и мебель
Производство металлических профилей, сеток, ограждений и каркасной мебели. Сварка арматурных сеток с предварительно нанесенными рельефами на пересечениях прутков обеспечивает высокую жесткость конструкции без использования дополнительной проволоки для вязки.
Технические характеристики и параметры выбора
При подборе оборудования необходимо опираться не только на цену, но и на соответствие техническим возможностям машины вашим производственным задачам. Ниже приведены ключевые параметры, которые определяют класс и стоимость установки.
| Параметр | Описание и влияние на процесс | Типичные значения (2026 г.) |
|---|---|---|
| Мощность трансформатора | Определяет максимальную толщину свариваемого пакета и электропроводность материалов. | от 63 кВА до 400 кВА |
| Усилие сжатия | Необходимо для пластической деформации рельефа и уплотнения зоны сварки. | 2 кН – 50 кН |
| Время сварки | Длительность протекания тока. Влияет на размер ядра и глубину проплавления. | 0.02 с – 0.5 с (1-25 периодов) |
| Материал электродов | Влияет на стойкость к залипанию и теплоотвод. | Хром-циркониевая бронза (CuCrZr), вольфрамовые вставки |
| Система охлаждения | Предотвращает перегрев трансформатора и электродов при серийном производстве. | Принудительное водяное (замкнутый контур) |
| Тип привода усилия | Определяет точность и скорость нарастания давления. | Пневматический, сервоэлектрический |
Для сварки оцинкованной стали, которая широко применяется в автопроме, требуются электроды с повышенной износостойкостью и специальные режимы сварки с предварительным импульсом (“подогревом”), чтобы снять цинковое покрытие в зоне контакта без разбрызгивания. Оборудование должно поддерживать программирование многоступенчатых циклов сварки.
Факторы, влияющие на стоимость оборудования в 2026 году
Ценообразование на промышленное сварочное оборудование формируется под воздействием ряда технических и экономических факторов. Понимание этих драйверов поможет вам обосновать бюджет и выбрать оптимальную конфигурацию.
1. Тип источника питания и управления
Базовые модели с тиристорными регуляторами остаются самыми доступными, однако они имеют ограничения по точности поддержания тока при колебаниях напряжения в сети. Инверторные источники постоянного тока (DC Inverter) стоят на 30-40% дороже, но обеспечивают идеальную стабильность процесса, экономию электроэнергии до 25% и возможность сварки сложных материалов (алюминий, высоколегированные стали). В 2026 году тренд смещается именно в сторону инверторных технологий из-за требований к энергоэффективности предприятий.
2. Конструкция сварочного блока
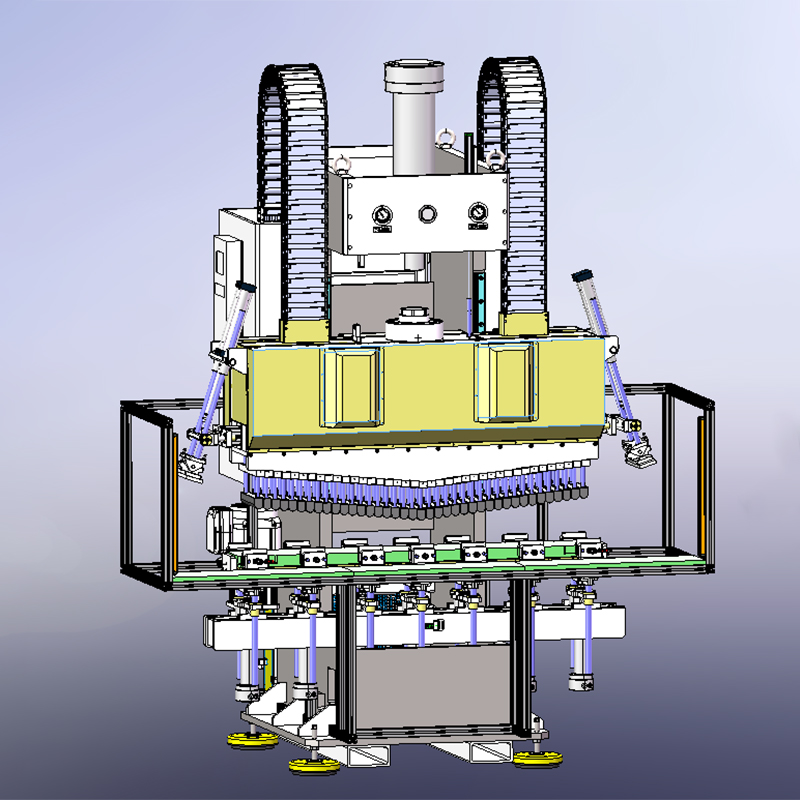
Подвесные клещи дешевле стационарных машин, но требуют наличия мощной консоли или робота-манипулятора. Стационарные машины с С-образным или X-образным корпусом обеспечивают высокую жесткость, что критично для сохранения соосности электродов при больших усилиях сжатия. Цена растет пропорционально массе металлоконструкций и классу точности мехобработки направляющих.
3. Степень автоматизации и интеграции
Оборудование “stand-alone” (автономное) стоит дешевле. Однако современные линии требуют интеграции с PLC-контроллерами завода, системами визуального контроля качества швов и роботизированными комплексами подачи деталей. Наличие интерфейсов Profinet, EtherCAT или Modbus TCP/IP, а также лицензионного ПО для мониторинга параметров каждой сварки в реальном времени, увеличивает стоимость комплекса, но снижает риски брака.
4. Бренд компонентов и сервисная поддержка
Использование комплектующих от ведущих мировых производителей (силовые модули, контроллеры, пневматика) повышает надежность, но и цену. В то же время, покупка оборудования от производителя с развитой сервисной сетью в вашем регионе снижает совокупную стоимость владения (TCO) за счет быстрого реагирования на поломки и доступности запасных частей.
Как выбрать поставщика оборудования для рельефной сварки
Рынок насыщен предложениями, но не все производители обладают необходимой инженерной компетенцией. При выборе партнера обратите внимание на следующие аспекты, которые отличают профессионального производителя от простого сборщика:
- Наличие собственной испытательной лаборатории: Производитель должен иметь возможность провести тестовые сварки на ваших образцах материала. Запросите протоколы испытаний на разрушение (сдвиг, отрыв) и микроструктурный анализ шва.
- Инженерная поддержка на этапе проектирования: Хороший поставщик поможет рассчитать геометрию рельефа на ваших деталях. Неправильный рельеф — главная причина неудач при внедрении технологии.
- Прозрачность цепочки поставок: Уточняйте происхождение ключевых компонентов (трансформатор, контроллер). Возможность замены компонентов на аналоги в случае санкционных ограничений или логистических сбоев должна быть предусмотрена конструктивно.
- Референс-лист: Попросите контакты действующих клиентов в вашей отрасли. Реальный опыт эксплуатации в схожих условиях лучше любой рекламы.
Мы, как производитель, предоставляем полный цикл сопровождения: от аудита ваших деталей и разработки технологии сварки до монтажа, пусконаладки и обучения персонала. Наш подход основан на долгосрочном партнерстве, а не на разовой продаже “железа”.
ООО «Тяньцзинь Линъюй Автоматизированные Технологии»: Экспертиза и производственные мощности
Выбирая надежного партнера для внедрения технологий рельефной сварки, важно учитывать не только технические характеристики станка, но и потенциал компании-производителя. ООО «Тяньцзинь Линъюй Автоматизированные Технологии» — это национальное высокотехнологичное предприятие, базирующееся в городе Тяньцзинь (Китай), которое специализируется на разработке и производстве интеллектуального автоматизированного оборудования для промышленного применения.
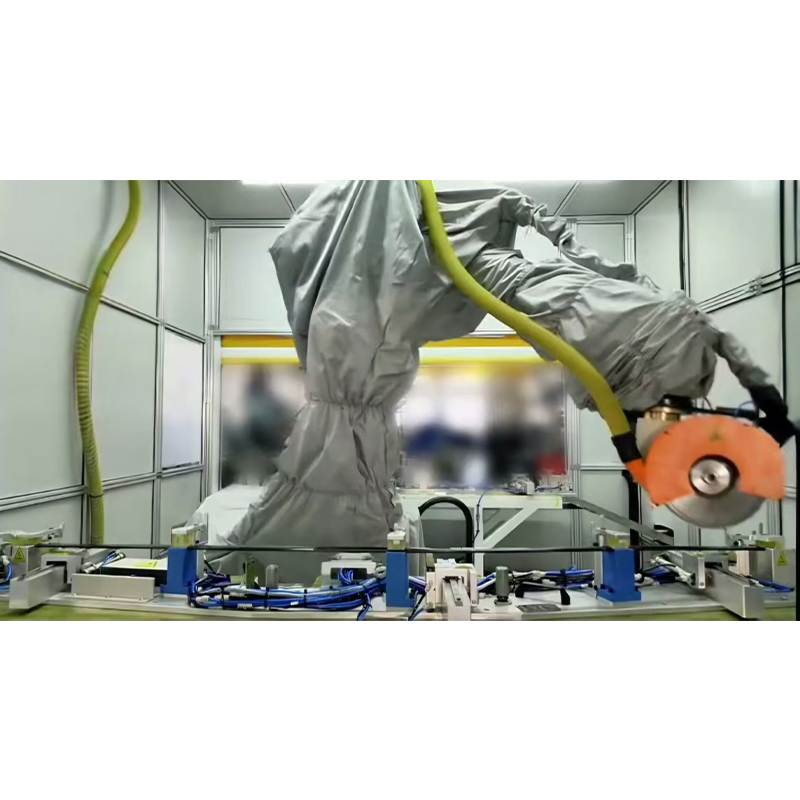
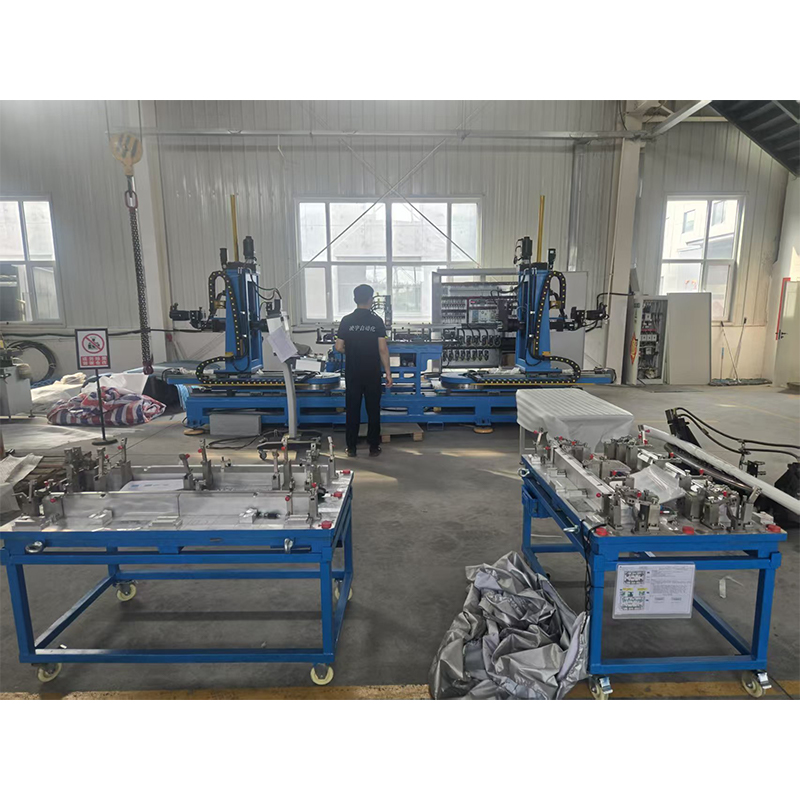
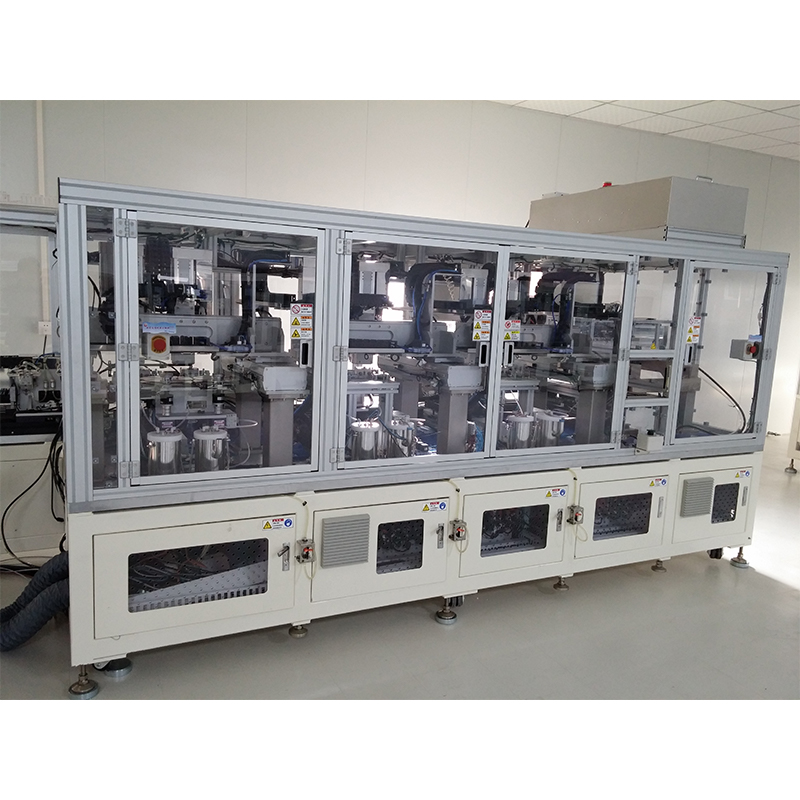
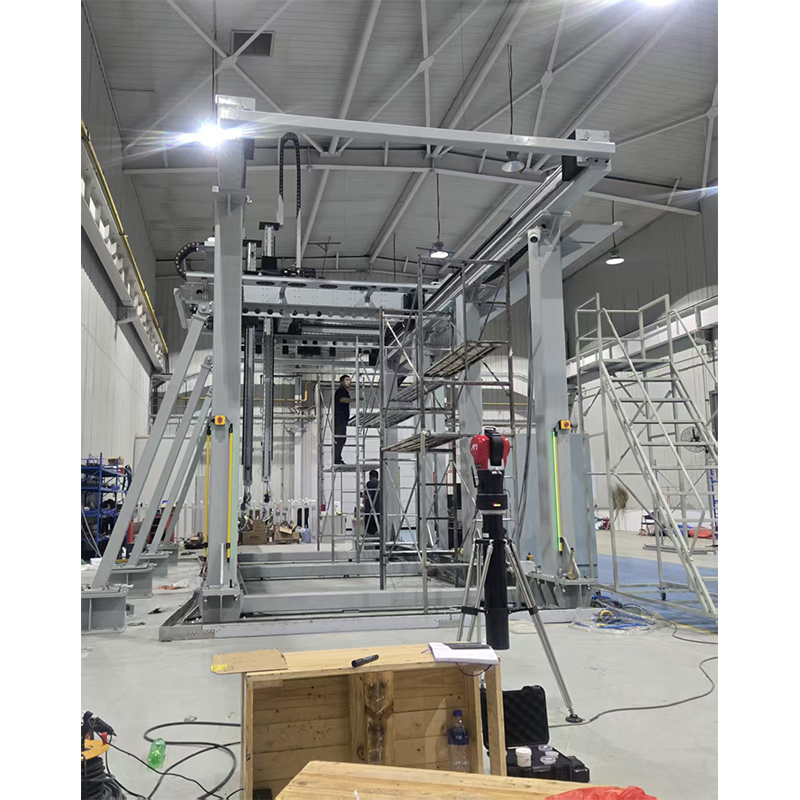
Наша компания позиционирует себя как надежный партнер, предлагающий комплексные технические решения «под ключ». Мы обладаем глубокой инженерной экспертизой в области среднечастотной контактной сварки постоянного тока, что является фундаментом для создания высокоэффективных установок рельефной сварки. Наша продуктовая линейка включает не только стандартные решения, но и нестандартные автоматизированные комплексы, адаптированные под индивидуальные требования заказчиков, включая рельсовые роботы-манипуляторы и портальные системы.
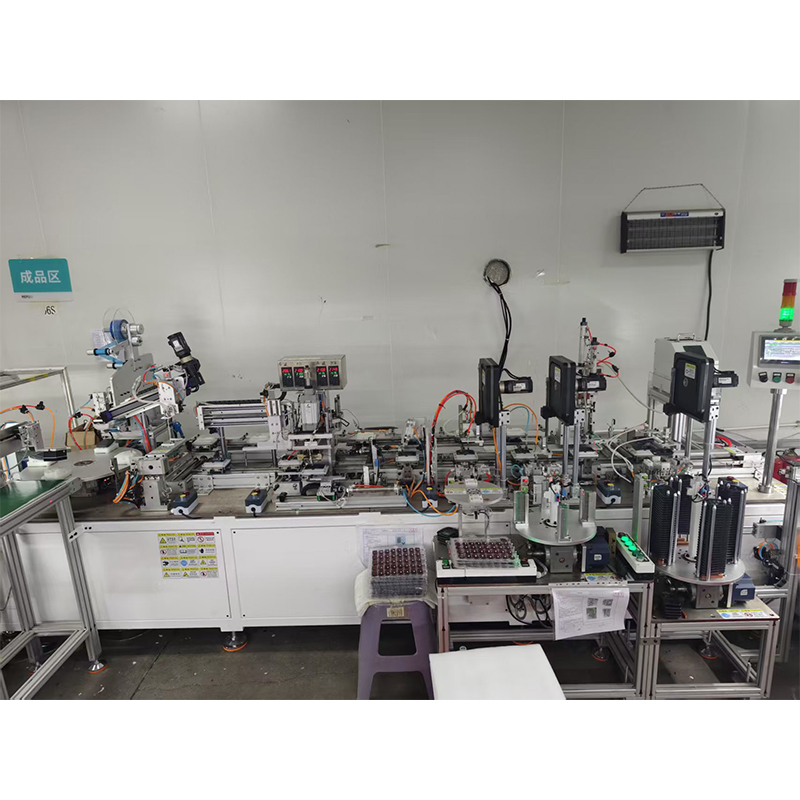
Производственная база ООО «Тяньцзинь Линъюй» обеспечивает полный цикл создания оборудования: от конструкторского проектирования и механической обработки до сборки, программирования и строгого внутреннего контроля качества. Каждое изделие проходит функциональные испытания и документированный приемочный контроль перед отгрузкой. Наши решения успешно применяются в автомобильной, электронной и металлургической отраслях как на российском, так и на международном рынках. Стратегия компании строится на принципах прозрачности, ответственности и долгосрочного партнерства, гарантируя клиентам своевременную обратную связь и техническую поддержку на протяжении всего жизненного цикла оборудования.
Сравнение рельефной сварки с другими методами соединения
Чтобы принять взвешенное решение, полезно сравнить рельефную сварку с альтернативными технологиями, применяемыми для соединения листового металла.
| Критерий | Рельефная сварка | Точечная контактная сварка | Лазерная сварка | Клепка/Болтовое соединение |
|---|---|---|---|---|
| Эстетика поверхности | Отличная (нет следов с лица) | Следы от электродов с двух сторон | Отличная (узкий шов) | Наличие головок крепежа |
| Скорость процесса | Высокая (до 100 т/мин) | Высокая | Средняя/Высокая | Низкая |
| Стоимость оборудования | Средняя | Низкая/Средняя | Высокая | Низкая |
| Расходные материалы | Отсутствуют | Электроды (затачиваются) | Защитный газ, линзы | Клей, заклепки, болты |
| Требования к подготовке | Штамповка рельефа | Чистая поверхность | Высокая точность стыковки | Сверление отверстий |
| Герметичность | Высокая | Требует шага точек | Абсолютная | Требует герметиков |
Инженерный вывод: Рельефная сварка выигрывает там, где важна двусторонняя эстетика или односторонний доступ невозможен, а также при необходимости соединения разнотолщинных металлов без продавливания тонкого листа. Лазерная сварка превосходит по скорости линейных швов, но проигрывает в стоимости оборудования и требованиях к зазорам. Точечная сварка дешевле в оборудовании, но требует больше места для подхода электродов и оставляет следы.
Типичные ошибки при эксплуатации и методы их устранения
Даже самое современное оборудование для рельефной сварки стальных листов может демонстрировать низкое качество работы при нарушении технологической дисциплины. Рассмотрим наиболее частые проблемы, с которыми сталкиваются операторы в 2026 году.
1. Разбрызгивание металла (Expulsion)
Причина: Слишком быстрый нагрев, недостаточное усилие сжатия или загрязненная поверхность рельефа.
Решение: Увеличить время сварки при снижении тока (мягкий режим), проверить давление в пневмосистеме, очистить штампы рельефа от смазки. Использование импульса предварительного нагрева помогает стабилизировать контакт.
2. Непровар или слабое соединение
Причина: Низкий ток, малое время выдержки, износ электродов (увеличение площади контакта), слишком высокий рельеф (недостаточное давление в ядре).
Решение: Провести контрольную сварку с увеличением тока на 10%, заменить или заточить электроды, проверить высоту рельефа на входящем контроле деталей.
3. Прожоги (Burn-through)
Причина: Чрезмерная энергия ввода, слишком малая площадь основания рельефа.
Решение: Снизить сварочный ток, увеличить время нарастания тока. В долгосрочной перспективе — скорректировать инструмент штампа для увеличения диаметра рельефа.
4. Быстрый износ электродов
Причина: Плохое охлаждение, неправильный материал электродов, работа на предельных токах.
Решение: Проверить расход охлаждающей жидкости (должен быть не менее 3-5 л/мин на электрод), использовать электроды из дисперсионно-твердеющих сплавов меди.
Логистика, монтаж и сервисное обслуживание
Покупка оборудования — это только начало жизненного цикла актива. Мы обеспечиваем полную поддержку на всех этапах:
- Упаковка и доставка: Оборудование упаковывается в деревянные ящики с влагозащитой, адаптированные для международных перевозок (морской, ж/д, автотранспорт). Все электронные блоки дополнительно защищены антистатической пленкой.
- Шеф-монтаж и пусконаладка: Наши инженеры выезжают на ваше предприятие для подключения машины, настройки параметров под ваши конкретные детали и проведения тестовой партии. Мы не оставляем вас один на один с инструкцией.
- Обучение персонала: Проводится практический курс для операторов и настройщиков. Они учатся не только нажимать кнопку “Пуск”, но и диагностировать простые неисправности, менять электроды и контролировать качество шва.
- Гарантия и постгарантийный сервис: Гарантия на оборудование составляет 18 месяцев. Мы поддерживаем склад запасных частей (электроды, контактные группы, платы управления) для оперативной замены. Удаленная диагностика через защищенный канал связи позволяет решать 80% программных проблем без выезда специалиста.
Актуальные цены на оборудование для рельефной сварки в 2026 году
Стоимость оборудования варьируется в широких пределах в зависимости от конфигурации. Приведенные ниже цифры являются ориентировочными и служат для первоначального бюджетирования. Точный расчет производится после получения технического задания.
- Базовые подвесные клещи (ручное управление): от $3,500 до $6,000. Подходит для мелких серий и ремонтных работ.
- Стационарные машины среднего класса (пневмопривод, тиристорный регулятор): от $8,000 до $15,000. Оптимальный выбор для большинства производственных линий.
- Высокоскоростные автоматы с инверторным источником и ЧПУ: от $20,000 до $45,000. Для массового производства в автопроме и appliance-индустрии.
- Роботизированные ячейки рельефной сварки: от $60,000. Включают манипулятор, систему подачи деталей и контроллер высшего уровня.
Помните, что цена покупки — это лишь часть расходов. Энергопотребление инверторных машин ниже, а срок службы электродов выше, что окупает разницу в цене за 12-18 месяцев интенсивной работы.
FAQ: Часто задаваемые вопросы
Можно ли варить алюминий на оборудовании для рельефной сварки?
Да, возможно, но требуется специальное оборудование с инверторным источником постоянного тока и значительно большим сварочным током (из-за высокой электропроводности алюминия). Также необходимы электроды из специальных сплавов и тщательный контроль усилия сжатия. Стандартные машины для стали могут не справиться с алюминием без модернизации.
Какая толщина листов является максимальной для рельефной сварки?
Технологически целесообразно сваривать листы толщиной до 3+3 мм (суммарно 6 мм) на мощных машинах (200+ кВА). Для более толстых металлов экономически и технологически эффективнее использовать дуговую сварку или лазер. Наиболее распространенный диапазон — 0.5 мм – 2.0 мм.
Требуется ли специальная подготовка оператора?
Оператору не требуется квалификация сварщика ручной дуговой сварки. Процесс автоматизирован. Однако настройщик оборудования должен иметь понимание физики контактной сварки, уметь читать диаграммы режимов и проводить разрушающий контроль образцов. Мы предоставляем полное обучение.
Влияет ли оцинковка на качество сварки?
Да, цинковое покрытие увеличивает контактное сопротивление и требует большего тока для пробоя. Цинк также активно изнашивает медные электроды (сплавление). Для сварки оцинковки рекомендуются режимы с длительным временем сварки и пониженным током, а также электроды с вольфрамовыми напайками или из спецсплавов.
Как часто нужно обслуживать оборудование?
Ежесменно: проверка давления, очистка электродов, визуальный осмотр швов. Ежемесячно: проверка затяжки контактов, фильтрация воды в системе охлаждения. Ежегодно: полная диагностика трансформатора, замена изношенных направляющих, калибровка датчиков тока и усилия.
Заключение и рекомендации по закупке
Выбор оборудования для рельефной сварки стальных листов в 2026 году — это стратегическое решение, влияющее на конкурентоспособность вашего производства. Технологии шагнули далеко вперед: от простой фиксации тока мы перешли к интеллектуальному управлению энергией, позволяющему варить сложные материалы с нулевым браком.
Не гонитесь за самой низкой ценой “железа”. Оценивайте совокупную стоимость владения, наличие сервиса и способность поставщика решить вашу технологическую задачу “под ключ”. Правильно выбранная машина станет узким местом не в плане производительности, а в плане надежности и качества.
Если вы готовы повысить эффективность вашего сборочного производства, снизить расход материалов и улучшить качество продукции, свяжитесь с нашими инженерами для бесплатной консультации и расчета стоимости оборудования под ваши задачи.
Готовы обсудить ваш проект?
Получите индивидуальное коммерческое предложение и технологический аудит ваших деталей.
→ Связаться с отделом продаж | Скачать каталог моделей 2026