+86-18920051257


Автоматизация среднечастотной контактной сварки постоянного тока: решения 2026
2026-08-27
- Автоматизация среднечастотной контактной сварки постоянного тока: ключевые решения и тренды 2026 года
- Что такое автоматизация среднечастотной контактной сварки постоянного тока
- Физические принципы и преимущества MFDC перед AC-сваркой
- Архитектура автоматизированной сварочной ячейки 2026
- Где применяется автоматизация среднечастотной контактной сварки постоянного тока
- Сравнение технологий: MFDC против AC и конденсаторной сварки
- Как выбрать систему автоматизации: технические критерии и роль интегратора
- Типичные ошибки при внедрении и эксплуатации
- Экономическое обоснование и ROI
- Тренды 2026: ИИ и предиктивная аналитика
- FAQ: Часто задаваемые вопросы по автоматизации MFDC
- Заключение и рекомендации по внедрению
Автоматизация среднечастотной контактной сварки постоянного тока: ключевые решения и тренды 2026 года
Автоматизация среднечастотной контактной сварки постоянного тока представляет собой комплексный технологический переход от традиционных низкочастотных переменных систем к высокоскоростным инверторным установкам, работающим на частотах от 1 до 4 кГц. В условиях промышленного производства 2026 года этот процесс не сводится лишь к замене источника питания; он требует глубокой интеграции роботизированных манипуляторов, систем адаптивного контроля качества в реальном времени и цифровых двойников производственной линии. Внедрение MFDC (Medium Frequency Direct Current) технологий позволяет снизить энергопотребление до 30-50% по сравнению с классическими трансформаторами переменного тока, одновременно повышая стабильность формирования сварного шва за счет отсутствия скин-эффекта и индуктивных потерь.
Для инженеров и руководителей производств ключевой ценностью является предсказуемость результата. Автоматизированные системы на базе постоянного тока обеспечивают мгновенную обратную связь: контроль сопротивления, тока и усилия сжатия происходит каждые 0,25–1 мс. Это критически важно для сварки разнородных металлов, алюминия и высокопрочных сталей, где малейшее отклонение в тепловом балансе приводит к браку. Данная статья подробно разбирает архитектурные особенности таких линий, методы их интеграции в существующие цеха и экономические обоснования перехода на MFDC в текущих рыночных реалиях.
Что такое автоматизация среднечастотной контактной сварки постоянного тока
Под термином автоматизация среднечастотной контактной сварки постоянного тока понимается создание единого киберфизического комплекса, где источником тепла выступает инверторный преобразователь, а управляющим звеном — программируемый логический контроллер (ПЛК) или промышленный ПК, связанный с системой верхнего уровня (SCADA/MES). В отличие от ручных или полуавтоматических станков, полностью автоматизированная линия исключает человеческий фактор из цикла формирования соединения.
Технологическое ядро такой системы базируется на трех компонентах:
- Инверторный источник питания: Преобразует сетевое напряжение (380/400 В, 50 Гц) в постоянное напряжение средней частоты (обычно 1000–4000 Гц). Это позволяет использовать компактные сварочные трансформаторы с минимальными магнитными потерями.
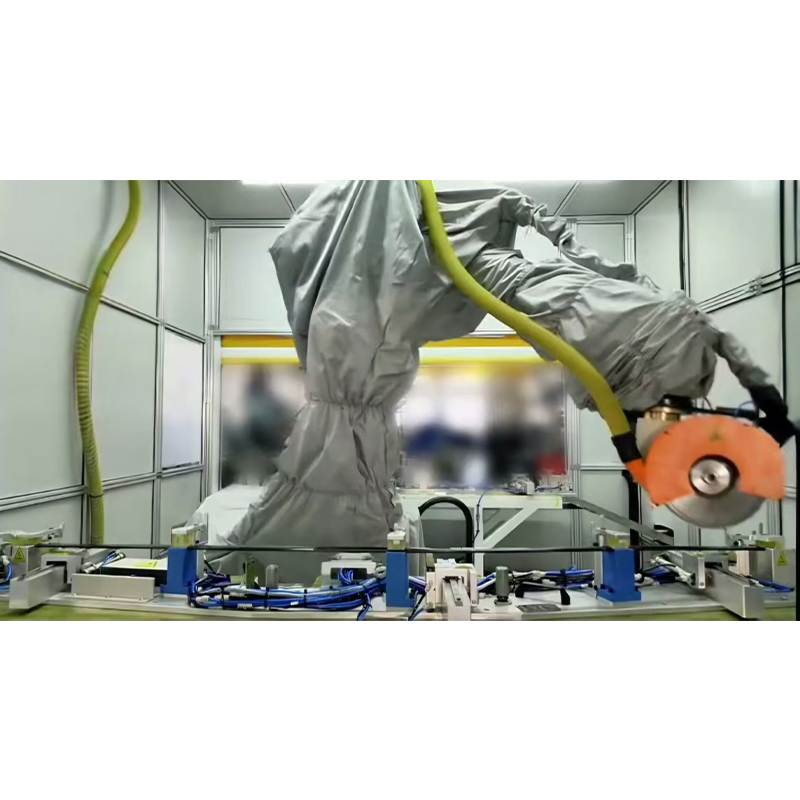
- Роботизированный модуль позиционирования: Чаще всего это 6-осевые промышленные роботы или специализированные портальные системы, которые с точностью до ±0,05 мм подводят электроды к зоне сварки.
- Система адаптивного контроля (Adaptive Control): Алгоритмы, анализирующие динамическое сопротивление контакта. Если система обнаруживает отклонение (например, из-за оксидной пленки или зазора), она корректирует силу тока или время импульса в течение нескольких миллисекунд.
В 2026 году стандартом де-факто стало наличие интерфейсов IIoT (Industrial Internet of Things). Каждая сварочная точка генерирует цифровой паспорт, который сохраняется в облаке или локальном сервере. Это обеспечивает полную прослеживаемость (traceability) каждого соединения, что является обязательным требованием для поставщиков автомобильной отрасли и производителей энергетического оборудования.
Физические принципы и преимущества MFDC перед AC-сваркой
Понимание физики процесса необходимо для правильной настройки автоматизированной линии. При использовании переменного тока (AC) значительная часть энергии теряется на преодоление индуктивного сопротивления вторичного контура и самого трансформатора. Кроме того, при сварке ферромагнитных материалов возникает скин-эффект, когда ток течет преимущественно по поверхности, что затрудняет прогрев ядра соединения.
Среднечастотный постоянный ток (MFDC) решает эти проблемы фундаментально:
- Отсутствие индуктивных потерь: Постоянный ток не создает переменного магнитного поля в окружающих металлических конструкциях, что позволяет размещать сварочные головки в сложных геометрических условиях без потери мощности.
- Мгновенный отклик: Время нарастания тока составляет менее 1 мс. Для сравнения, у AC-систем полный цикл синусоиды занимает 20 мс (при 50 Гц). Это означает, что MFDC может подать точную дозу энергии за один полупериод, тогда как AC требует минимум несколько периодов для стабилизации.
- Эффективность использования электроэнергии: Коэффициент мощности (Power Factor) инверторных источников близок к 0,95–0,98, в то время как у традиционных трансформаторов он часто падает до 0,3–0,5, требуя установки громоздких конденсаторных установок компенсации реактивной мощности.
Инженерная практика показывает, что при переходе на автоматизацию среднечастотной контактной сварки постоянного тока качество шва повышается за счет более равномерного распределения тепла. Отсутствие пиковых значений тока, характерных для синусоиды AC, снижает риск разбрызгивания металла (spattering) и образования пор.
Архитектура автоматизированной сварочной ячейки 2026
Современная сварочная ячейка — это не просто робот и клещи. Это сложный оркестр устройств, синхронизированных по единой шине данных. Рассмотрим типовую архитектуру, актуальную для внедрения в 2026 году.
1. Силовой контур и охлаждение
Инверторные блоки обычно выносятся за пределы рабочей зоны робота для снижения нагрузки на его манипулятор. Однако вторичные шины и сами сварочные клещи (gun) должны быть максимально компактными. Ключевой элемент здесь — система водяного охлаждения. В автоматизированных линиях с высокой интенсивностью (более 60 точек в минуту) температура электродов может достигать критических значений. Современные системы используют датчики расхода и температуры воды, интегрированные непосредственно в кабель-пакет, с возможностью аварийной остановки при нарушении циркуляции.
2. Системы компенсации усилия (Force Compensation)
Одной из главных проблем роботизированной сварки является неточность воспроизведения усилия сжатия из-за люфтов в редукторах робота или изменения геометрии детали. В 2026 году стандартом становится использование сервоприводных сварочных клещей или пневматических систем с пропорциональными регуляторами давления, оснащенных тензодатчиками. Система автоматически компенсирует отклонения толщины листового пакета, поддерживая заданное усилие с точностью до ±5 Н.
3. Интеграция с Vision-системами
Перед сваркой оптические сканеры или лазерные триангуляционные датчики проверяют наличие зазора между листами. Если зазор превышает допустимый (например, 0,5 мм для стали толщиной 1 мм), робот либо изменяет траекторию подхода, либо отправляет деталь на доработку, либо применяет специальный режим «предварительного обжатия» (pre-squeeze) с увеличенным временем выдержки.
Где применяется автоматизация среднечастотной контактной сварки постоянного тока
Внедрение MFDC-технологий диктуется не модой, а жесткими требованиями материаловедения и экономики. Ниже приведены основные отрасли, где автоматизация среднечастотной контактной сварки постоянного тока является безальтернативным выбором.
Автомобилестроение и производство кузовных деталей
Это самый массовый сегмент. Современный автомобиль содержит от 3000 до 5000 точек контактной сварки. Переход на высокопрочные стали (HSS) и горячештампованные стали (PHS) сделал традиционную AC-сварку малоэффективной. Эти материалы чувствительны к термоциклу: быстрый нагрев и быстрое охлаждение, обеспечиваемые MFDC, позволяют сохранить мартенситную структуру стали, не перегревая зону термического влияния (ЗТВ).
Пример: Сварка дверной панели из стали PHS толщиной 1,2 мм. На AC-оборудовании время сварки составляет 300-400 мс с высоким риском трещин. На MFDC-линии время сокращается до 120-150 мс, энергоемкость падает на 40%, а прочность соединения увеличивается на 15% за счет мелкозернистой структуры металла в ядре шва.
Производство аккумуляторов и электромобилей (EV)
Сборка литий-ионных батарей требует сварки тонких листов меди и алюминия, а также никелированной стали. Эти материалы обладают высокой теплопроводностью и электропроводностью. MFDC позволяет точно дозировать энергию, избегая прожогов тонких фольг (толщиной 0,1–0,3 мм). Автоматизация здесь критична из-за требований к чистоте и отсутствию брызг, которые могут вызвать короткое замыкание в батарее.
Бытовая техника и мебельное производство
Производство холодильников, стиральных машин и офисной мебели требует высокой эстетики шва. MFDC обеспечивает минимальное изменение цвета металла вокруг точки сварки (отсутствие зоны отпуска) и отсутствие вмятин от электродов, что снижает затраты на последующую шлифовку и покраску.
Сравнение технологий: MFDC против AC и конденсаторной сварки
При выборе стратегии автоматизации инженеры часто стоят перед выбором между обновлением парка AC-трансформаторов, внедрением MFDC или использованием конденсаторных накопителей (CD). Таблица ниже демонстрирует сравнительные характеристики для промышленных условий 2026 года.
| Параметр | Переменный ток (AC 50/60 Гц) | Среднечастотный постоянный ток (MFDC) | Конденсаторная сварка (CD) |
|---|---|---|---|
| Частота тока | 50 / 60 Гц | 1000 – 4000 Гц | Разрядный импульс |
| Коэффициент мощности | 0.3 – 0.6 (требует компенсации) | 0.95 – 0.98 | Низкий (пиковые нагрузки) |
| Энергоэффективность | Базовая | Высокая (экономия до 50%) | Средняя |
| Скорость нарастания тока | Медленная (зависит от периода) | Очень быстрая (< 1 мс) | Мгновенная |
| Применимость к алюминию | Низкая (проблемы со стабильностью) | Высокая (стабильный процесс) | Средняя |
| Стоимость оборудования | Низкая | Средняя/Высокая | Высокая |
| Требования к обслуживанию | Высокие (износ контактов трансформатора) | Низкие (твердотельная электроника) | Средние (замена конденсаторов) |
| Интеграция с роботами | Сложная (тяжелые трансформаторы) | Идеальная (легкие вторичные цепи) | Сложная (габариты блоков) |
Из таблицы видно, что автоматизация среднечастотной контактной сварки постоянного тока выигрывает в долгосрочной перспективе благодаря низким эксплуатационным расходам и гибкости. Хотя первоначальные инвестиции в MFDC выше, чем в AC, срок окупаемости (ROI) при двухсменной работе составляет обычно 12–18 месяцев за счет экономии электроэнергии и снижения брака.
Как выбрать систему автоматизации: технические критерии и роль интегратора
Выбор оборудования — это не просто покупка «железа», это проектирование процесса. Ошибки на этапе выбора параметров приводят к тому, что дорогая роботизированная ячейка простаивает или выдает нестабильное качество. Вот ключевые параметры, на которые нужно обратить внимание в 2026 году, а также пример того, как профессиональный интегратор подходит к решению этих задач.
На рынке промышленной автоматизации выделяются компании, предлагающие не просто компоненты, а комплексные решения «под ключ». Ярким примером такого подхода является ООО «Тяньцзинь Линъюй Автоматизированные Технологии» — национальное высокотехнологичное предприятие из Китая, специализирующееся на разработке интеллектуального оборудования. Компания обладает глубокой экспертизой именно в тех областях, которые критичны для успешного внедрения MFDC: производстве среднечастотных трансформаторов, контроллеров и нестандартных роботизированных систем. Их опыт в автомобильной и электронной промышленности подтверждает, что успех автоматизации зависит от синергии механики, электроники и программного обеспечения.
1. Номинальная мощность и duty cycle (Режим работы)
Не все инверторы одинаковы. Важно смотреть не только на пиковую мощность (кВА), но и на номинальную мощность при 50% или 100% режиме включения (Duty Cycle). Если ваша линия делает 60 точек в минуту, вам нужен источник, способный работать в тяжелом режиме без перегрева. Многие бюджетные модели заявляют высокую мощность, но способны выдавать её лишь короткими сериями. Инженеры «Тяньцзинь Линъюй», например, при проектировании собственных среднечастотных трансформаторов и контроллеров закладывают запас прочности, обеспечивая стабильную работу даже в экстремальных циклах нагружения, что является стандартом для надежных промышленных решений.
2. Тип системы охлаждения
Для автоматизированных линий предпочтительнее системы с замкнутым контуром охлаждения (чиллеры). Открытые контуры с проточной водой подвержены загрязнению и образованию накипи, что резко снижает эффективность теплоотвода от тиристоров и диодов инвертора. Наличие датчиков проводимости воды обязательно.
3. Протоколы связи и открытость API
В эпоху Индустрии 4.0 «черные ящики» недопустимы. Контроллер сварки должен поддерживать современные промышленные протоколы: Profinet, EtherCAT, Ethernet/IP. Это позволит интегрировать данные о каждом сварочном цикле (ток, время, усилие, сопротивление) в общую MES-систему завода. Проверьте, предоставляет ли вендор открытый API для сбора данных. Компании уровня «Тяньцзинь Линъюй Автоматизированные Технологии» изначально проектируют свои системы с учетом требований интеграции, обеспечивая seamless-подключение к роботам и SCADA-системам заказчика.
4. Компенсация сетевого напряжения
Промышленные сети часто имеют колебания напряжения. Качественный MFDC-инвертор должен иметь активную систему стабилизации входного напряжения, чтобы выходной ток оставался неизменным даже при просадках сети на 10-15%. Это гарантирует идентичность шва утром и вечером, когда нагрузка на заводскую сеть меняется.
Типичные ошибки при внедрении и эксплуатации
Даже самое совершенное оборудование можно испортить неправильной эксплуатацией. На основе анализа сотен проектов внедрения, можно выделить следующие критические ошибки.
- Игнорирование подготовки поверхности: MFDC чувствителен к состоянию контакта. Масляная пленка, ржавчина или остатки штамповочной смазки увеличивают контактное сопротивление непредсказуемо. Автоматизация не заменяет очистку. Необходима установка станций обезжиривания или щеточной очистки перед сваркой.
- Неправильный выбор материала электродов: Для сварки оцинкованной стали стандартные медные электроды быстро изнашиваются из-за диффузии цинка в медь. Необходимо использовать дисперсно-упрочненные сплавы (например, CuCrZr) или электроды с вставками из вольфрама/молибдена.
- Отсутствие калибровки усилия: Робот может точно прийти в точку, но если усилие сжатия не откалибровано относительно нормали к поверхности, произойдет скольжение электродов (slippage), что приведет к поверхностному оплавлению вместо объемного нагрева.
- Перегрузка вторичного контура: Попытка использовать слишком длинные гибкие шины или кабели большого сечения без учета их индуктивности может снизить эффективность передачи тока. Проектирование вторичного контура должно выполняться совместно с поставщиком источника питания.
Экономическое обоснование и ROI
Финансовый директор завода спросит: «Зачем нам это?». Ответ лежит в плоскости операционных расходов (OPEX).
Рассмотрим кейс среднего цеха металлоконструкций:
- Энергия: Замена 10 трансформаторов AC (по 100 кВА) на инверторы MFDC (эквивалент 60 кВА) дает экономию около 40% на счетах за электроэнергию. При тарифе 0,10 USD/кВт·ч и работе в 2 смены, экономия составляет десятки тысяч долларов в год.
- Брак: Снижение уровня брака с 3% до 0,5%. Учитывая стоимость переделки или утилизации деталей, особенно в автопроме, это огромная статья экономии.
- Обслуживание: Отсутствие подвижных частей в инверторе (в отличие от механических переключателей ответвлений в AC-трансформаторах) снижает затраты на ТО. Требуется только периодическая замена фильтров воды и проверка контактов.
Важно отметить, что автоматизация среднечастотной контактной сварки постоянного тока также позволяет сократить площадь цеха. Инверторы компактны, их можно монтировать на стенах или стойках рядом с роботом, освобождая ценное производственное пространство.
Тренды 2026: ИИ и предиктивная аналитика
Мы находимся на пороге эры интеллектуальной сварки. Современные системы уже не просто фиксируют параметры, они их прогнозируют.
Машинное обучение в контроле качества: Алгоритмы обучаются на тысячах предыдущих циклов. Система знает, что «здоровый» шов для данной комбинации металлов имеет определенную кривую роста динамического сопротивления. Если реальная кривая отклоняется на ранней стадии (первые 2-3 мс), система может адаптировать конец импульса или пометить деталь для дополнительного неразрушающего контроля (УЗИ или вихретоковый контроль).
Цифровые двойники: Перед запуском новой детали виртуальная модель процесса сварки рассчитывает оптимальные режимы, минимизируя количество пробных сварок на физическом оборудовании. Это сокращает время переналадки линии с нескольких дней до нескольких часов.
FAQ: Часто задаваемые вопросы по автоматизации MFDC
В: Совместима ли автоматизация среднечастотной контактной сварки постоянного тока с существующими роботами?
О: Да, в большинстве случаев. Инверторы MFDC имеют стандартные интерфейсы управления (аналоговые 0-10В или цифровые через полевые шины). Главное — убедиться, что робот имеет достаточную грузоподъемность для сварочных клещей (которые легче, чем у AC-систем) и что система охлаждения интегрирована в кабель-пакет робота.
В: Безопасен ли постоянный ток для операторов?
О: MFDC-системы работают с безопасными напряжениями во вторичной цепи (обычно до 10-15 В). Однако первичная сторона инвертора подключена к сети 380/400 В. Все современные установки имеют блокировки дверей, датчики утечки тока и соответствуют стандартам безопасности (CE, EAC, UL). Риск поражения током не выше, чем при использовании любого другого промышленного оборудования.
В: Можно ли варить алюминий на MFDC?
О: Да, это одно из главных преимуществ. Благодаря быстрому нарастанию тока и возможности точного контроля, MFDC успешно справляется с алюминиевыми сплавами, которые ранее требовали дорогостоящей конденсаторной сварки или сложной AC-сварки с длительными циклами.
В: Как часто нужно калибровать систему?
О: Рекомендуется проводить проверку статического усилия и калибровку тока каждые 3-6 месяцев, в зависимости от интенсивности использования. Однако системы с автоматической компенсацией износа электродов могут продлить этот интервал. Данные телеметрии помогут определить точный момент необходимости обслуживания.
Заключение и рекомендации по внедрению
Переход на автоматизацию среднечастотной контактной сварки постоянного тока в 2026 году — это не просто модернизация оборудования, это стратегическое решение для повышения конкурентоспособности производства. Технология предлагает беспрецедентный уровень контроля, энергоэффективности и гибкости, необходимый для работы с современными материалами.
Для успешного внедрения мы рекомендуем следующий путь:
- Провести аудит текущих сварочных процессов и выявить «узкие места» (брак, высокие энергозатраты, низкая скорость).
- Выбрать пилотный проект (одну ячейку или линию) для тестирования технологии.
- Обеспечить подготовку персонала: операторы должны понимать принципы работы инверторов, а технологи — новые возможности управления термоциклом.
- Интегрировать сбор данных с первого дня, чтобы накопить базу для предиктивной аналитики.
Не позволяйте устаревшим технологиям тормозить ваше производство. Инвестиции в MFDC окупаются быстро и открывают доступ к заказам самых требовательных отраслей промышленности.
Реализация таких проектов требует партнерства с компаниями, обладающими полным циклом компетенций — от проектирования силовой электроники до программирования роботизированных комплексов. ООО «Тяньцзинь Линъюй Автоматизированные Технологии», имея многолетний опыт в создании нестандартных автоматизированных решений и собственную производственную базу полного цикла, готово выступить надежным технологическим партнером. Специалисты компании проводят тщательный внутренний контроль качества на всех этапах — от конструкторской документации до пусконаладки, гарантируя соответствие оборудования самым строгим международным стандартам.
Если вы планируете модернизацию сварочного участка или разработку новой автоматизированной линии, наши эксперты готовы провести технический аудит и предложить индивидуальное решение, соответствующее вашим задачам и бюджету.