+86-18920051257


Автоматизация среднечастотной сварки постоянного тока: решения 2026
2026-08-27
- Автоматизация среднечастотной сварки постоянного тока: ключевые решения и тренды 2026 года
- Что такое автоматизация среднечастотной сварки постоянного тока
- Где применяется автоматизация среднечастотной сварки постоянного тока
- Основные характеристики и технические параметры
- Как выбрать систему автоматизации среднечастотной сварки
- Роль производителей оборудования: пример комплексного подхода
- Сравнение моделей и технологий: MFDC против AC и Capacitor Discharge
- Типичные ошибки при внедрении и эксплуатации
- Рекомендации по покупке и интеграции
- FAQ: Часто задаваемые вопросы об автоматизации MFDC сварки
- Заключение и перспективы развития
Автоматизация среднечастотной сварки постоянного тока: ключевые решения и тренды 2026 года
Автоматизация среднечастотной сварки постоянного тока представляет собой интеграцию инверторных источников питания (MFDC) с роботизированными комплексами и системами адаптивного контроля для обеспечения высокоскоростного соединения металлов. В условиях промышленного производства 2026 года этот метод является стандартом для автомобильной отрасли, производства бытовой техники и электротехники, где требуется минимизация тепловых деформаций и максимальная повторяемость качества шва. Внедрение MFDC-технологий позволяет снизить энергопотребление до 30–40% по сравнению с традиционными трансформаторами переменного тока (AC) и увеличить скорость сварочного цикла за счет отсутствия задержек на перемагничивание сердечника.
Современные системы автоматизации не просто подают ток, а анализируют динамическое сопротивление в реальном времени, корректируя параметры каждого импульса. Это критически важно для работы с высокопрочными сталями (HSS) и алюминиевыми сплавами, чувствительными к перегреву. Для инженеров и закупщиков понимание архитектурных особенностей таких систем — от выбора контроллера до интеграции с PLC — становится определяющим фактором при модернизации производственных линий. Данная статья подробно разбирает технические аспекты, экономическую целесообразность и практические шаги по внедрению автоматизации среднечастотной сварки постоянного тока, опираясь на актуальные данные рынка и инженерный опыт.
Что такое автоматизация среднечастотной сварки постоянного тока
Традиционная контактная сварка на переменном токе (50/60 Гц) сталкивается с фундаментальными физическими ограничениями: индуктивность вторичного контура снижает коэффициент мощности, а большие габариты трансформаторов затрудняют их установку на манипуляторах роботов. Автоматизация среднечастотной сварки постоянного тока решает эти проблемы путем преобразования сетевого напряжения в среднюю частоту (обычно 1000–4000 Гц), выпрямления его и подачи на сварочные клещи в виде чистого постоянного тока.
Ключевое отличие заключается в скорости реакции системы. Инвертор MFDC способен регулировать силу тока с точностью до 1 мс, что недоступно для механических или тиристорных регуляторов AC-сварки. В контексте автоматизации это означает, что робот-манипулятор может выполнять сварку в движении или с экстремально коротким временем удержания электрода, не теряя качества соединения.
В 2026 году термин «автоматизация» в данном сегменте подразумевает не только механическое перемещение клещей, но и замкнутый цикл управления качеством. Система включает:
- Инверторный источник питания: компактный блок, устанавливаемый непосредственно на руке робота или рядом с ним, устраняющий потери в длинных гибких кабелях.
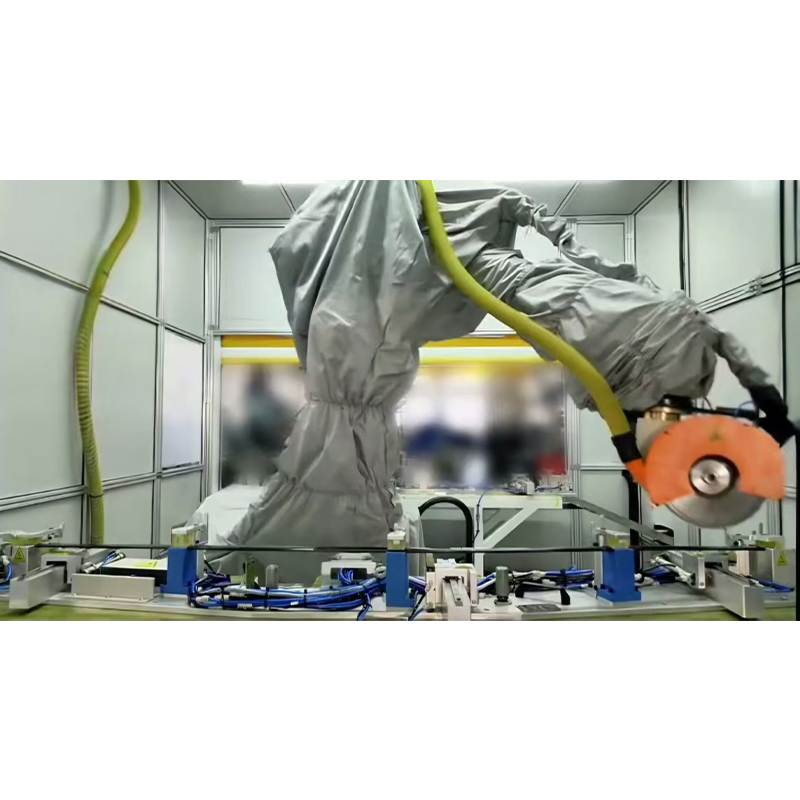
- Сервоприводные клещи: обеспечивают точный контроль усилия сжатия (force control) независимо от положения робота, что исключает влияние кинематики манипулятора на качество точки.
- Контроллер сварки: устройство, осуществляющее мониторинг параметров (ток, напряжение, сопротивление, усилие) и принимающее решение о браке (OK/NOK) в режиме реального времени.
- Интеграционный шлюз: протоколы связи (Profinet, EtherCAT, Ethernet/IP) для обмена данными с главным контроллером линии (PLC).
Такая архитектура позволяет достигать плотности тока, необходимой для проплавления сталей с цинковым покрытием, без чрезмерного разбрызгивания (spattering), которое является главной проблемой при ручной настройке параметров.
Где применяется автоматизация среднечастотной сварки постоянного тока
Сфера применения технологий MFDC расширилась за пределы классического кузовного производства. В 2026 году автоматизация среднечастотной сварки постоянного тока является критической технологией для отраслей, где вес конструкции и энергоэффективность выходят на первый план.
Автомобилестроение и электромобили (EV)
Производство кузовов из высокопрочных сталей (DP, TRIP, Martensitic steels) требует точного теплового ввода. MFDC обеспечивает быстрый нагрев и охлаждение, предотвращая образование хрупких структур в зоне термического влияния (ЗТВ). Для электромобилей особенно важна сварка медных шин и алюминиевых корпусов батарей, где постоянный ток минимизирует окисление и обеспечивает стабильное электрическое сопротивление контакта.
Производство бытовой техники и HVAC
В производстве кондиционеров, холодильников и стиральных машин используются тонколистовые материалы (0.6–1.2 мм). Скорость конвейера здесь крайне высока. Использование MFDC позволяет сократить время сварки одной точки с 20-30 циклов (AC) до 8-12 циклов, увеличивая пропускную способность линии на 40-50%. Компактность оборудования позволяет размещать сварочные головки в труднодоступных местах внутри агрегатов.
Электротехника и производство аккумуляторов
Сварка никелевых полос, медных контактов и терминалов литий-ионных элементов требует микроскопической точности. Постоянный ток исключает магнитное поле рассеяния, которое может повлиять на чувствительную электронику рядом со сварочным постом. Автоматизированные системы здесь работают с токами от 500 А до 5000 А с шагом регулировки в 1 А.
Мебельная промышленность и металлоконструкции
При изготовлении офисной мебели и стеллажных систем из профильных труб MFDC позволяет варить угловые соединения без видимых следов ожога и деформации геометрии. Это снижает затраты на последующую шлифовку и покраску, что часто упускается из виду при расчете себестоимости.
Основные характеристики и технические параметры
При проектировании или закупке системы необходимо опираться на строгие технические спецификации. Ниже приведены ключевые параметры, определяющие производительность и качество автоматизации среднечастотной сварки постоянного тока.
| Параметр | Описание и влияние на процесс | Типичные значения (2026) |
|---|---|---|
| Частота инвертора | Определяет скорость отклика и гладкость выходного тока. Более высокая частота снижает пульсации. | 1000 Гц – 4000 Гц |
| Максимальный сварочный ток | Пиковая мощность, доступная для пробоя оксидных пленок и формирования ядра. | 6 kA – 40 kA (в зависимости от модели) |
| Коэффициент мощности (Power Factor) | Эффективность использования сетевой энергии. MFDC практически не создает реактивной нагрузки. | 0.95 – 0.98 (против 0.3–0.5 у AC) |
| Время нарастания тока | Скорость достижения заданного тока. Критично для предотвращения разбрызгивания. | < 2 мс |
| Точность регулирования усилия | Стабильность сжатия электродов, обеспечиваемая сервоприводом. | ± 1% от уставок |
| Интерфейсы связи | Протоколы для интеграции в АСУ ТП. | Profinet, EtherCAT, DeviceNet, Modbus TCP |
| Вес сварочной головки | Влияет на выбор робота (грузоподъемность). | На 30-50% легче аналогов AC |
Важно отметить, что эффективность системы зависит не только от источника тока, но и от импеданса вторичного контура. В системах MFDC вторичный контур минимизирован, так как выпрямитель находится близко к электродам. Это снижает индуктивные потери и позволяет использовать кабели меньшего сечения, что дополнительно облегчает конструкцию.
Как выбрать систему автоматизации среднечастотной сварки
Выбор оборудования — это компромисс между производительностью, гибкостью и бюджетом. Ошибка на этапе спецификации может привести к тому, что дорогостоящий роботизированный комплекс не сможет обеспечить требуемое качество шва на новых материалах. При выборе решений для автоматизации среднечастотной сварки постоянного тока следует руководствоваться следующим алгоритмом.
1. Анализ свариваемых материалов
Определите толщину листов и их покрытие. Для оцинкованной стали требуется более высокий пиковый ток и точный контроль усилия для пробоя цинкового слоя. Для алюминия необходима функция компенсации расширения материала (follow-up control), которую могут обеспечить только сервоприводные клещи в связке с быстрым MFDC-контроллером.
2. Расчет требуемой мощности
Не выбирайте источник «с запасом» бездумно. Избыточная мощность увеличивает вес и стоимость. Используйте формулу оценки необходимого тока: $I = K cdot sqrt{S}$, где $S$ — суммарная толщина пакета в мм, а $K$ — коэффициент, зависящий от материала (для стали ~6-7, для алюминия ~10-12). Однако для автоматизированных линий лучше ориентироваться на данные поставщика оборудования, предоставленные на основе тестовых сварок.
3. Совместимость с роботом
Проверьте грузоподъемность вашего робота-манипулятора. Интегрированные MFDC-клещи весят меньше, но все же создают нагрузку. Убедитесь, что кабели управления и силовые кабели имеют достаточную степень защиты (IP54/IP65) для работы в условиях сварочного цеха (брызги металла, пыль).
4. Программное обеспечение и мониторинг
Современная автоматизация среднечастотной сварки постоянного тока невозможна без продвинутого ПО. Ищите системы, которые предлагают:
- Графический интерфейс настройки программ сварки.
- Функцию самообучения (adaptive welding), когда система сама подстраивает ток под изменение зазора или состояния электродов.
- Возможность экспорта данных о каждой сваренной точке для систем прослеживаемости (traceability), что обязательно для поставщиков автокомпонентов (IATF 16949).
Роль производителей оборудования: пример комплексного подхода
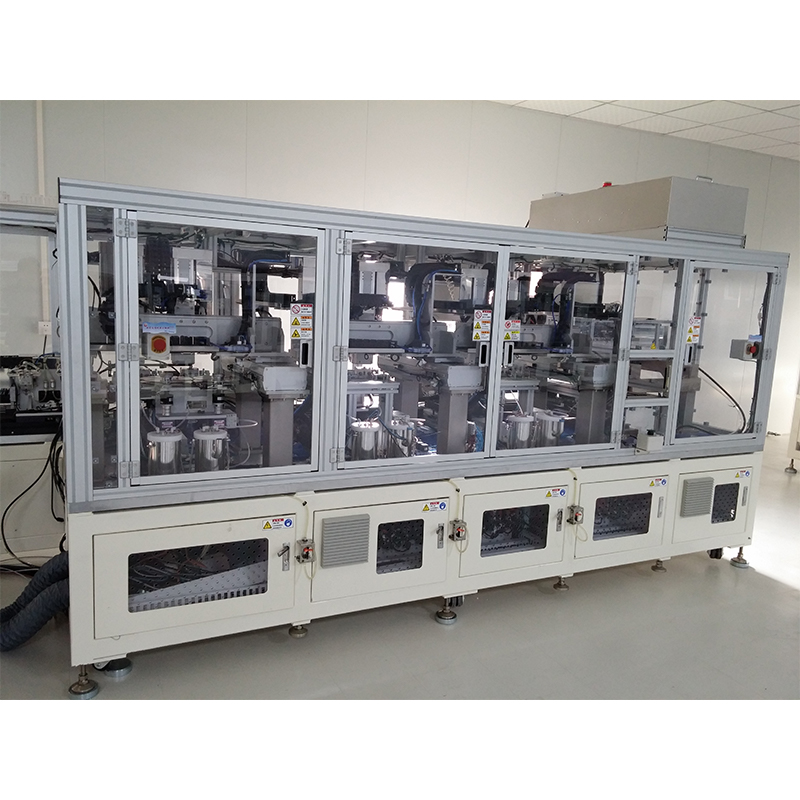
Успешное внедрение MFDC-технологий требует не просто покупки компонентов, а партнерства с производителем, способным обеспечить полный цикл разработки и поддержки. Ярким примером такого подхода является компания ООО «Тяньцзинь Линъюй Автоматизированные Технологии» — национальное высокотехнологичное предприятие из Китая, специализирующееся на создании интеллектуального автоматизированного оборудования.
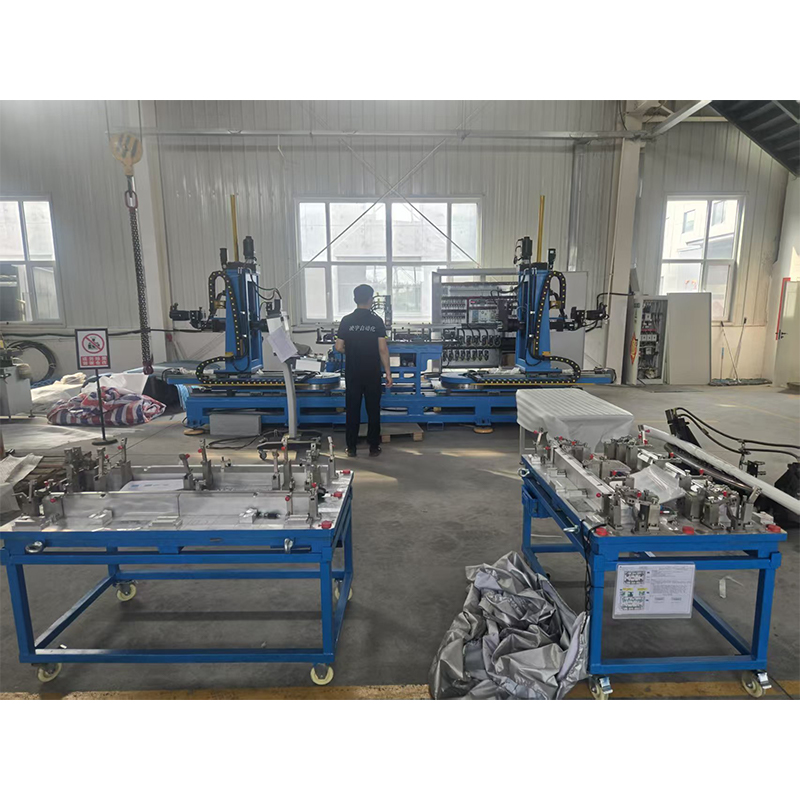
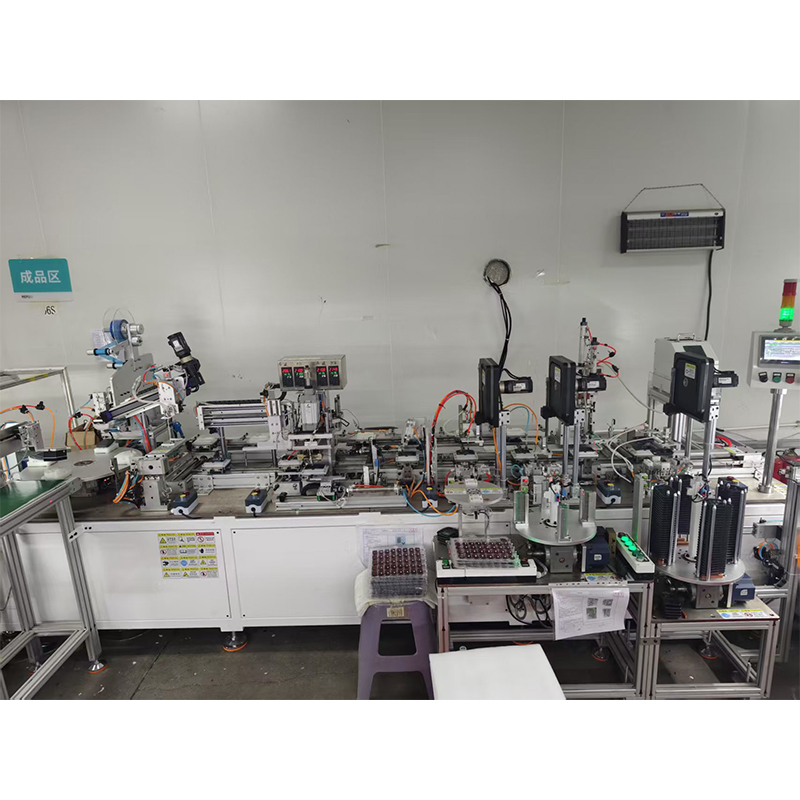
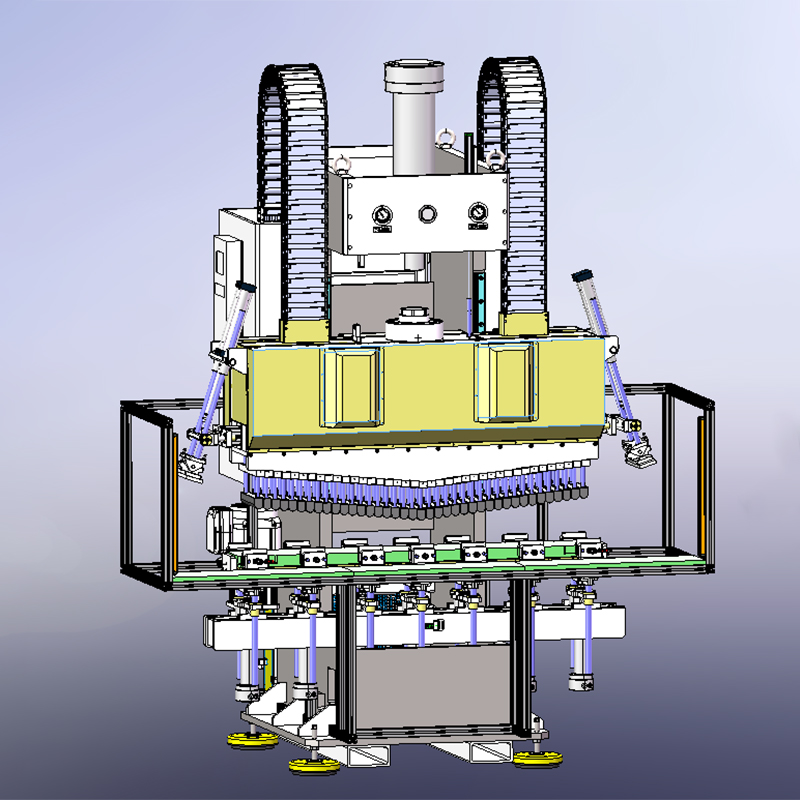
В портфеле решений «Тяньцзинь Линъюй» особое место занимает направление нестандартной автоматизации, включающее оборудование для среднечастотной контактной сварки постоянного тока, собственные среднечастотные трансформаторы и контроллеры. Компания выделяется тем, что предлагает комплексные технические решения «под ключ», охватывающие этапы от конструкторского проектирования и механической обработки до сборки, программирования и пусконаладки. Такой подход гарантирует, что сварочное оборудование будет идеально адаптировано под конкретные производственные условия заказчика, будь то автомобильная сборка или электронная промышленность.
Инженерная экспертиза компании позволяет интегрировать сварочные ячейки с другими процессами, такими как ультразвуковой контроль качества (C-Scan) или формовка компонентов, создавая единые автоматизированные линии. Строгий внутренний контроль качества на всех этапах производства и наличие собственной сервисной поддержки делают «Тяньцзинь Линъюй» надежным партнером для предприятий, стремящихся к повышению точности и эффективности своих производственных процессов.
Сравнение моделей и технологий: MFDC против AC и Capacitor Discharge
Для принятия обоснованного решения необходимо сравнить MFDC с альтернативами. В таблице ниже представлено объективное сравнение технологий контактной сварки в контексте автоматизации.
| Критерий | Переменный ток (AC) | Разряд конденсатора (CD) | Среднечастотный постоянный (MFDC) |
|---|---|---|---|
| Энергоэффективность | Низкая (высокие потери в трансформаторе) | Средняя | Высокая (экономия до 40%) |
| Вес оборудования | Тяжелый (медный трансформатор) | Легкий | Легкий (компактный инвертор) |
| Скорость сварки | Медленная (зависит от частоты сети) | Очень быстрая (мс) | Быстрая (гибкое управление импульсом) |
| Качество шва на HSS | Среднее (риск трещин) | Хорошее | Отличное (контроль термоцикла) |
| Стоимость внедрения | Низкая | Высокая | Средне-высокая (окупаемость 1-2 года) |
| Обслуживание | Простое, но частая замена трансформаторов | Замена конденсаторов | Минимальное (нет движущихся частей в источнике) |
Инженерное заключение: Технология CD (разряд конденсатора) выигрывает в сверхбыстрых процессах (например, сварка проводов), но MFDC является безусловным лидером для листовой сборки благодаря гибкости формирования импульса и возможности длительной поддержки тока (hold time) без падения напряжения. Переход с AC на MFDC в автоматизированных линиях окупается за счет снижения затрат на электроэнергию, уменьшения брака и повышения скорости цикла.
Типичные ошибки при внедрении и эксплуатации
Даже самое современное оборудование может показывать низкие результаты при неправильной интеграции. Вот наиболее распространенные проблемы, с которыми сталкиваются предприятия при внедрении автоматизации среднечастотной сварки постоянного тока:
- Игнорирование качества воды для охлаждения. Инверторы MFDC и сервоклещи чувствительны к качеству охлаждающей жидкости. Использование обычной водопроводной воды приводит к быстрому образованию накипи в каналах электродов и диодах выпрямителя, вызывая перегрев и выход из строя. Требуется использование дистиллированной воды с ингибиторами коррозии и системами замкнутого цикла.
- Неправильная калибровка усилия. Многие операторы переносят настройки давления от старых AC-клещей. Для MFDC, особенно с сервоприводом, требуется точная калибровка датчиков усилия. Неверное усилие приводит либо к продавливанию металла, либо к отсутствию контакта.
- Отсутствие компенсации износа электродов. В автоматическом режиме электроды изнашиваются. Если система не имеет функции автоматической компенсации (увеличение хода или коррекция тока при изменении сопротивления), качество шва будет деградировать после каждой тысячи точек.
- Электромагнитные помехи (EMI). Высокочастотные инверторы могут создавать помехи для чувствительных датчиков робота или измерительных систем. Необходимо правильное заземление и экранирование кабелей, а также разделение силовых и сигнальных трасс.
Рекомендации по покупке и интеграции
При формировании технического задания на поставку системы автоматизации среднечастотной сварки постоянного тока учитывайте следующие аспекты для снижения рисков:
- Запросите тестовую сварку. Ни один поставщик не должен продавать оборудование «вслепую». Предоставьте образцы ваших материалов (с учетом покрытий и зазоров) для проведения демо-сварки. Оцените не только прочность на срыв, но и внешний вид точки, наличие брызг и глубину вдавливания.
- Проверьте сервисную поддержку. Наличие местных инженеров, способных настроить контроллер и провести обучение персонала, критично. Сложность MFDC выше, чем у AC, и ошибки настройки могут парализовать линию.
- Масштабируемость. Убедитесь, что выбранная платформа позволяет легко добавлять новые программы сварки и интегрироваться с вашими существующими системами MES (Manufacturing Execution System).
- Анализ общей стоимости владения (TCO). Не смотрите только на цену «железа». Посчитайте экономию на электроэнергии, сокращение простоев и уменьшение расхода электродов. Обычно MFDC показывает лучший TCO уже на втором году эксплуатации.
Для получения детальных технических расчетов и подбора конфигурации под вашу конкретную задачу, рекомендуется обратиться к специалистам по промышленным сварочным решениям.
FAQ: Часто задаваемые вопросы об автоматизации MFDC сварки
В: Насколько сложно перепрограммировать робота под MFDC?
О: Современные контроллеры MFDC имеют стандартные библиотеки для большинства брендов роботов (KUKA, FANUC, ABB, Yaskawa). Интеграция обычно занимает от нескольких дней до недели и не требует глубоких знаний программирования самого инвертора от оператора робота.
В: Можно ли использовать MFDC для сварки алюминия?
О: Да, это одно из лучших применений. Постоянный ток помогает разрушать оксидную пленку алюминия, а быстрый отклик позволяет контролировать процесс до начала интенсивного разбрызгивания. Однако требуются специальные электроды и более мощный привод сжатия.
В: Каков срок службы инвертора MFDC?
О: При соблюдении температурного режима и качества охлаждения срок службы силовых модулей (IGBT) составляет 7-10 лет. Это значительно дольше, чем у механических контакторов AC-систем.
В: Влияет ли длина кабелей на качество сварки MFDC?
О: Влияние минимально по сравнению с AC. Поскольку выпрямление происходит близко к электродам, по кабелям идет уже постоянный ток, который не подвержен индуктивным потерям. Это позволяет гибче компоновать рабочее место.
В: Почему автоматизация среднечастотной сварки постоянного тока дороже на старте?
О: Высокая начальная стоимость обусловлена сложной электроникой (IGBT-модули, DSP-процессоры). Однако эта цена компенсируется экономией энергии, отсутствием необходимости в компенсаторах реактивной мощности и высочайшим качеством шва, снижающим процент брака.
Заключение и перспективы развития
В 2026 году автоматизация среднечастотной сварки постоянного тока перестала быть эксклюзивной технологией для гигантов автопрома. Снижение стоимости компонентов и рост требований к энергоэффективности сделали MFDC доступным для среднего машиностроения. Главным трендом становится интеллектуализация: системы сами диагностируют состояние электродов, предсказывают необходимость обслуживания и адаптируются к изменениям в материале.
Для производителей, стремящихся повысить конкурентоспособность, переход на MFDC — это не просто замена оборудования, а стратегический шаг к цифровому производству. Отсутствие разбрызгивания, стабильность качества и гибкость настроек позволяют быстро перенастраивать линии под новые продукты, что критически важно в условиях динамичного рынка.
Если вы планируете модернизацию сварочного участка или запуск новой линии, важно правильно подобрать конфигурацию источника, клещей и системы управления. Наши эксперты готовы провести аудит вашего текущего процесса и предложить оптимальное решение по автоматизации среднечастотной сварки постоянного тока, которое обеспечит максимальную рентабельность инвестиций.
→ Свяжитесь с нами для получения технической консультации и расчета окупаемости: Запросить коммерческое предложение