+86-18920051257


Среднечастотный станок контактной сварки постоянного тока: цена от производителя 2026
2026-08-27
- Среднечастотный станок контактной сварки постоянного тока: цена от производителя 2026
- Что такое среднечастотный станок контактной сварки постоянного тока и принцип его работы
- Где применяется среднечастотный станок контактной сварки постоянного тока: отраслевые решения
- Основные технические характеристики и параметры выбора
- Как выбрать среднечастотный станок контактной сварки постоянного тока: инженерный подход
- Сравнение технологий: Постоянный ток (DC) vs Переменный ток (AC)
- Роль производителей: пример комплексного подхода ООО «Тяньцзинь Линъюй»
- Диапазон цен и факторы формирования стоимости в 2026 году
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и сервисное обслуживание
- FAQ: Часто задаваемые вопросы о среднечастотной сварке
- Рекомендации по покупке и заключению договора
- Заключение
Среднечастотный станок контактной сварки постоянного тока: цена от производителя 2026
Среднечастотный станок контактной сварки постоянного тока представляет собой высокотехнологичное промышленное оборудование, предназначенное для преобразования переменного сетевого напряжения (50/60 Гц) в стабилизированный постоянный ток с частотой инвертирования от 1 до 4 кГц. В условиях производственного цикла 2026 года данное оборудование стало стандартом де-факто для предприятий, требующих высокой точности соединения металлов, минимизации тепловых деформаций и снижения энергопотребления. Ключевое отличие от традиционных трансформаторных машин переменного тока заключается в использовании IGBT-инверторов, которые обеспечивают мгновенную реакцию системы управления (менее 1 мс) и возможность точной настройки профиля сварочного тока.
Для инженеров-технологов и руководителей закупок выбор такого оборудования диктуется не только техническими характеристиками, но и экономической эффективностью. Снижение пиковых нагрузок на электросеть до 30-50%, отсутствие реактивной мощности и возможность сварки разнородных металлов (например, медь-алюминий или сталь-нержавеющая сталь) делают среднечастотный станок контактной сварки постоянного тока незаменимым инструментом в автомобильной промышленности, производстве аккумуляторов, бытовой техники и металлоконструкций. В данном материале мы подробно разберем структуру ценообразования, технические нюансы выбора и реальные кейсы внедрения, опираясь на данные рынка 2026 года.
Что такое среднечастотный станок контактной сварки постоянного тока и принцип его работы
В основе технологии лежит процесс двойного преобразования энергии. Сетевое напряжение сначала выпрямляется в постоянный ток, затем инвертируется в высокочастотное переменное напряжение (обычно 1000–4000 Гц), которое подается на сварочный трансформатор, и наконец, снова выпрямляется на вторичной стороне. Этот цикл позволяет использовать трансформаторы значительно меньшего размера и веса по сравнению с низкочастотными аналогами, так как мощность трансформатора обратно пропорциональна частоте.
Главным преимуществом является форма сварочного импульса. В отличие от синусоиды переменного тока, постоянный ток (DC) обеспечивает непрерывное выделение тепла в зоне контакта без периодов остывания, характерных для перехода через ноль в AC-сварке. Это приводит к:
- Уменьшению зоны термического влияния (ЗТВ) на 20-30%.
- Отсутствию разбрызгивания металла при правильной настройке.
- Возможности использования электродов из медных сплавов с более длительным сроком службы.
- Стабильности качества шва даже при колебаниях напряжения в питающей сети.
Система управления современного станка контактной сварки постоянного тока базируется на микропроцессорных контроллерах, позволяющих программировать сложные циклы: предварительный нагрев, основной импульс сварки, термообработка после сварки (отпуск) и охлаждение. Такая гибкость критически важна при работе с высокопрочными сталями и алюминиевыми сплавами, чувствительными к резким температурным градиентам.
Где применяется среднечастотный станок контактной сварки постоянного тока: отраслевые решения
Сфера применения оборудования расширяется ежегодно. Если раньше DC-сварка была прерогативой премиального сегмента автопрома, то в 2026 году она активно внедряется в малом и среднем производстве благодаря снижению стоимости компонентов инверторов.
Автомобилестроение и производство кузовных деталей
Здесь требуется высокая скорость и повторяемость. Среднечастотные машины обеспечивают сварку высокопрочных сталей (HSS) и борсодержащих сталей, которые трудно поддаются сварке на переменном токе из-за риска образования хрупких структур в шве. Точность контроля силы тока позволяет варить многослойные пакеты (до 4-5 листов) без прожогов.
Производство литий-ионных аккумуляторов
Сварка токосъемников, шин и соединений ячеек требует минимального тепловыделения, чтобы не повредить внутренние химические элементы батареи. Постоянный ток позволяет выполнять микросварку тонких фольг (толщиной от 0.1 мм) с высочайшей точностью. Отсутствие электромагнитных помех широкого спектра также важно для чистоты производственной среды.
Бытовая техника и электроника
При производстве холодильников, стиральных машин и кондиционеров часто возникает необходимость сварки разнородных металлов или покрытых материалов (оцинковка, алюминий). DC-технология эффективно пробивает оксидные пленки и обеспечивает надежный контакт там, где AC-сварка дает нестабильный результат.
Металлообработка и строительство
Изготовление каркасов мебели, торговых стеллажей, дверных блоков и ограждений. Использование постоянного тока снижает потребление электроэнергии на 30-40% по сравнению с классическими трансформаторами, что существенно влияет на себестоимость продукции при массовом выпуске.
Основные технические характеристики и параметры выбора
При формировании технического задания на закупку среднечастотного станка контактной сварки постоянного тока необходимо учитывать ряд критических параметров. Ошибка в выборе хотя бы одного из них может привести к невозможности достижения требуемого качества шва.
| Параметр | Описание и влияние на процесс | Типичные значения (2026 г.) |
|---|---|---|
| Мощность инвертора | Определяет максимальный сварочный ток и толщину свариваемых деталей. | 40 кВт – 200 кВт |
| Частота инвертирования | Влияет на стабильность дуги и размер трансформатора. Чем выше частота, тем быстрее отклик системы. | 1000 Гц, 2000 Гц, 4000 Гц |
| Максимальный сварочный ток | Пиковое значение тока во время импульса. | 10 кА – 60 кА |
| Время нарастания тока | Скорость выхода на заданный уровень тока. Критично для коротких импульсов. | < 1 мс |
| Усилие сжатия электродов | Должно соответствовать мощности и типу привода (пневматический, серво). | 2 кН – 10 кН |
| Интерфейс управления | Возможность интеграции в линию Industry 4.0, сбор данных. | Modbus TCP, Profinet, Ethernet/IP |
Важно отметить, что мощность инвертора не всегда линейно коррелирует с толщиной свариваемого металла. Многое зависит от теплопроводности материалов и конструкции электродов. Например, для сварки алюминия требуется ток в 1.5-2 раза выше, чем для стали той же толщины, из-за высокой теплопроводности и электропроводности алюминия.
Как выбрать среднечастотный станок контактной сварки постоянного тока: инженерный подход
Выбор оборудования — это компромисс между производительностью, качеством и бюджетом. В 2026 году рынок предлагает множество решений, от бюджетных азиатских брендов до премиальных европейских систем. Однако, ключевым фактором успеха является не бренд, а соответствие оборудования конкретной технологической задаче.
1. Анализ свариваемых материалов
Первый шаг — определение физических свойств материалов. Для низкоуглеродистых сталей подойдут стандартные режимы. Для оцинкованных сталей необходим режим с предварительным подогревом для выгорания цинка без разрушения покрытия вокруг пятна контакта. Для алюминия и меди требуется высокая скорость нарастания тока и мощная система охлаждения электродов.
2. Выбор типа привода усилия сжатия
Традиционные пневматические цилиндры дешевы, но обладают инерционностью. Сервоприводы (servo guns) позволяют точно контролировать положение электродов и силу сжатия в реальном времени, компенсируя зазоры между деталями. Если ваш продукт имеет большие допуски по геометрии, сервопривод является обязательным условием для качественного шва на DC-машине.
3. Система охлаждения
Инверторы и сварочные трансформаторы выделяют значительное количество тепла. В 2026 году стандартом становится использование закрытых контуров охлаждения с дистиллированной водой и чиллерами. Открытые системы недопустимы из-за риска образования накипи и короткого замыкания в высоковольтных компонентах инвертора.
4. Интеграция и мониторинг
Современный станок контактной сварки постоянного тока должен быть частью цифровой экосистемы завода. Наличие модулей мониторинга сопротивления, энергии и температуры позволяет предсказывать износ электродов и предотвращать брак. Проверьте наличие протоколов обмена данными, совместимых с вашей MES-системой.
Сравнение технологий: Постоянный ток (DC) vs Переменный ток (AC)
Для обоснования инвестиций часто требуется сравнение с существующими решениями. Ниже приведена таблица, демонстрирующая ключевые различия между среднечастотной DC-сваркой и традиционной AC-сваркой на частоте 50 Гц.
| Критерий | Среднечастотная DC-сварка (MFDC) | Традиционная AC-сварка (50 Гц) |
|---|---|---|
| Энергоэффективность | Высокая. Коэффициент мощности близок к 1. Экономия до 40%. | Низкая. Высокие потери в трансформаторе, низкий cos φ. |
| Вес сварочного трансформатора | Легкий (в 3-5 раз легче аналога AC). | Тяжелый, громоздкий. |
| Качество шва на разнородных металлах | Отличное. Стабильное проплавление. | Плохое. Неравномерный нагрев, риск непровара. |
| Реакция на изменение зазора | Быстрая компенсация за счет быстрого отклика инвертора. | Медленная. Зависит от индуктивности цепи. |
| Стоимость оборудования | Выше на 30-50% на старте. | Ниже начальная стоимость. |
| Стоимость владения (TCO) | Ниже за счет экономии энергии и расхода электродов. | Выше из-за затрат на электроэнергию и обслуживание. |
| Электромагнитные помехи | Требует фильтрации, но локализованы. | Широкий спектр помех в сеть. |
Как видно из сравнения, несмотря на более высокую начальную цену, среднечастотный станок контактной сварки постоянного тока окупается быстрее в условиях интенсивного производства. Срок окупаемости обычно составляет 12-18 месяцев за счет экономии электроэнергии и снижения процента брака.
Роль производителей: пример комплексного подхода ООО «Тяньцзинь Линъюй»
Выбор надежного поставщика оборудования не менее важен, чем выбор технических параметров. На рынке 2026 года особо выделяются компании, предлагающие не просто «железо», а комплексные инженерные решения. Ярким примером такого подхода является ООО «Тяньцзинь Линъюй Автоматизированные Технологии» — национальное высокотехнологичное предприятие из Китая, специализирующееся на разработке и производстве интеллектуального автоматизированного оборудования.
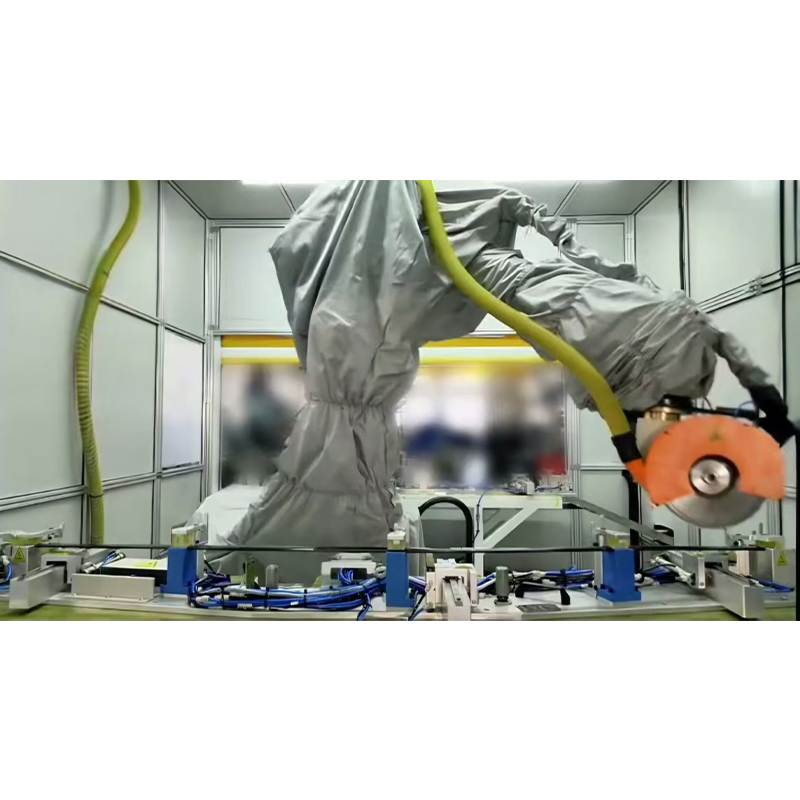
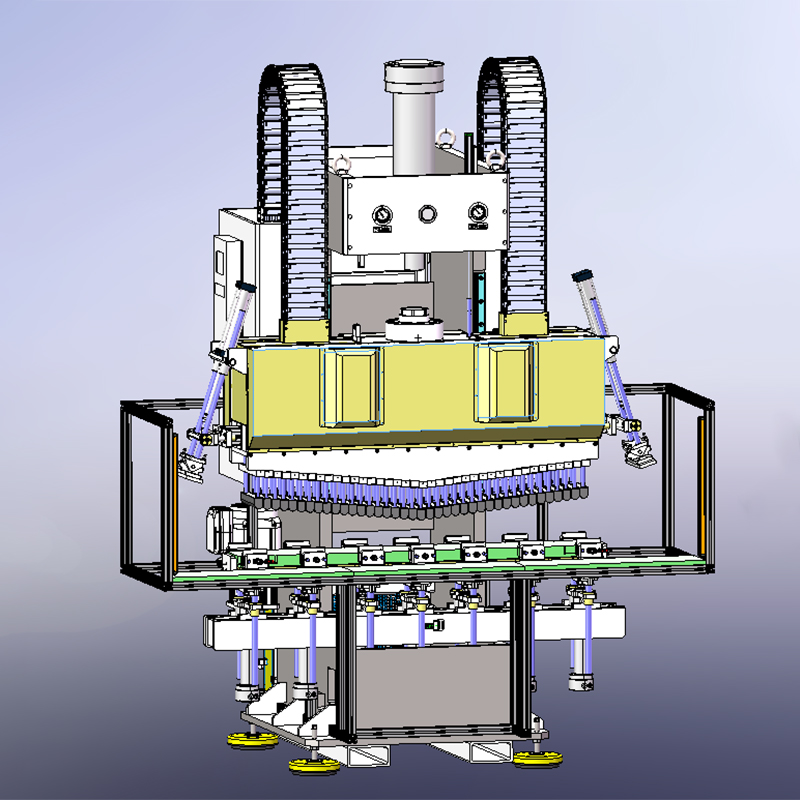
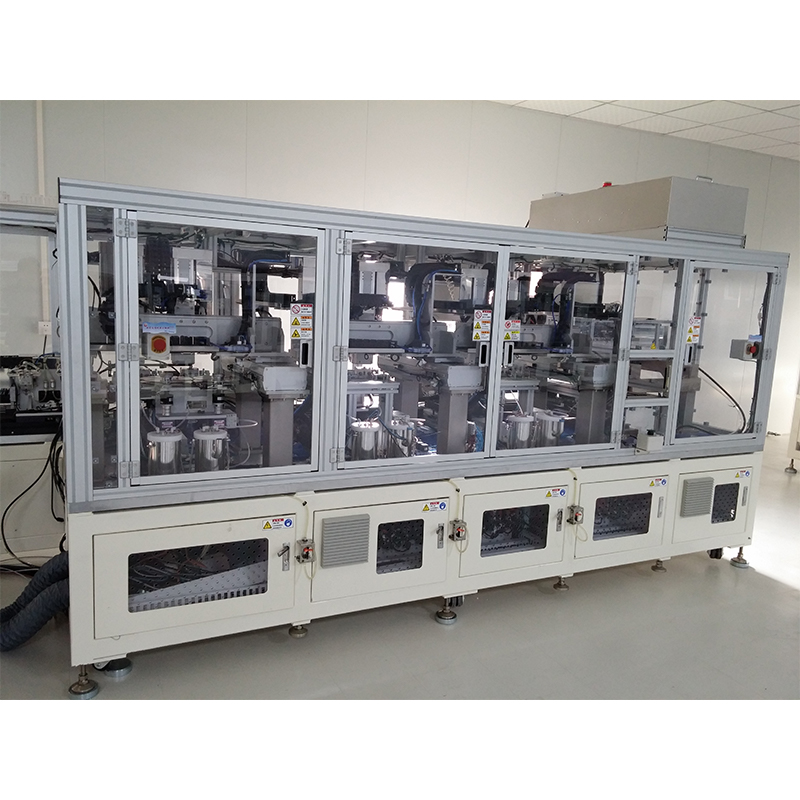
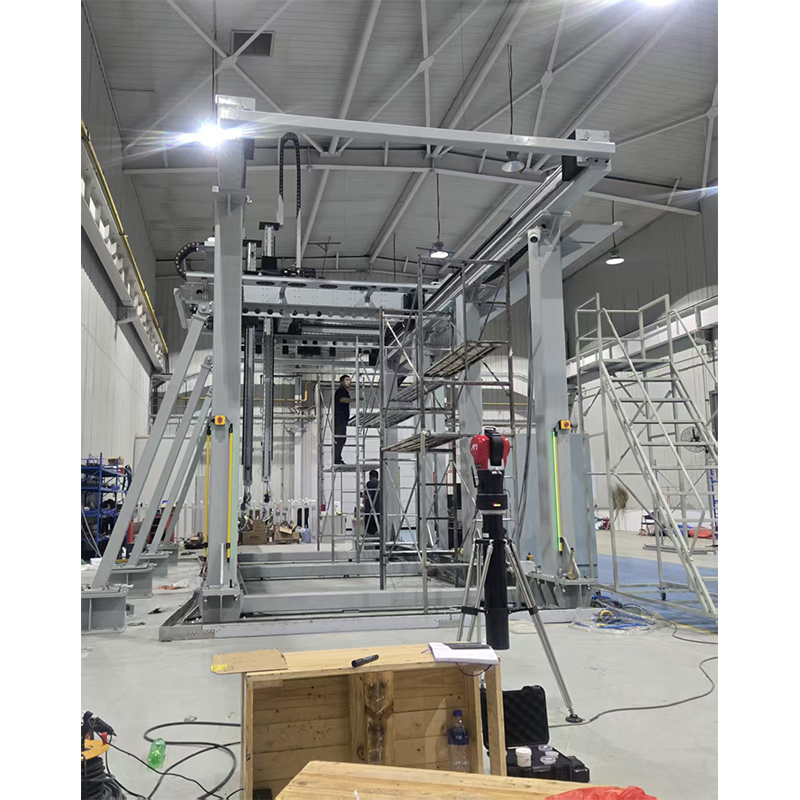
Компания позиционирует себя как надежный партнер, предоставляющий решения «под ключ» для повышения точности и эффективности производственных процессов. В контексте среднечастотной сварки ООО «Тяньцзинь Линъюй» предлагает не только готовые сварочные станции, но и ключевые компоненты: среднечастотные трансформаторы и современные контроллеры, а также нестандартные автоматизированные решения, включая рельсовые роботы-манипуляторы и портальные системы. Это позволяет интегрировать сварочное оборудование в сложные автоматизированные линии, что особенно востребовано в автомобильной и электронной промышленности.
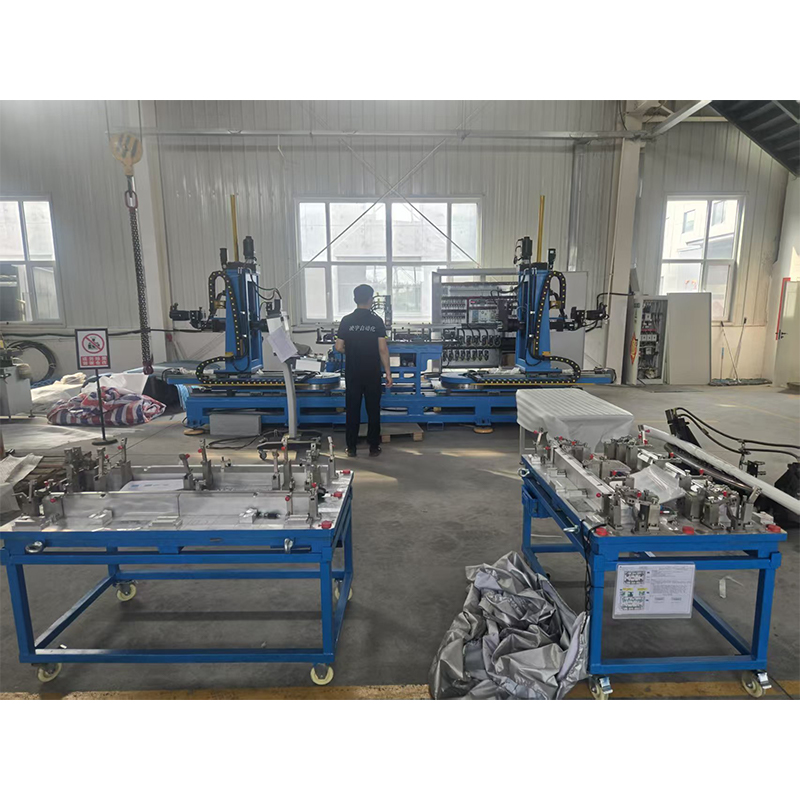
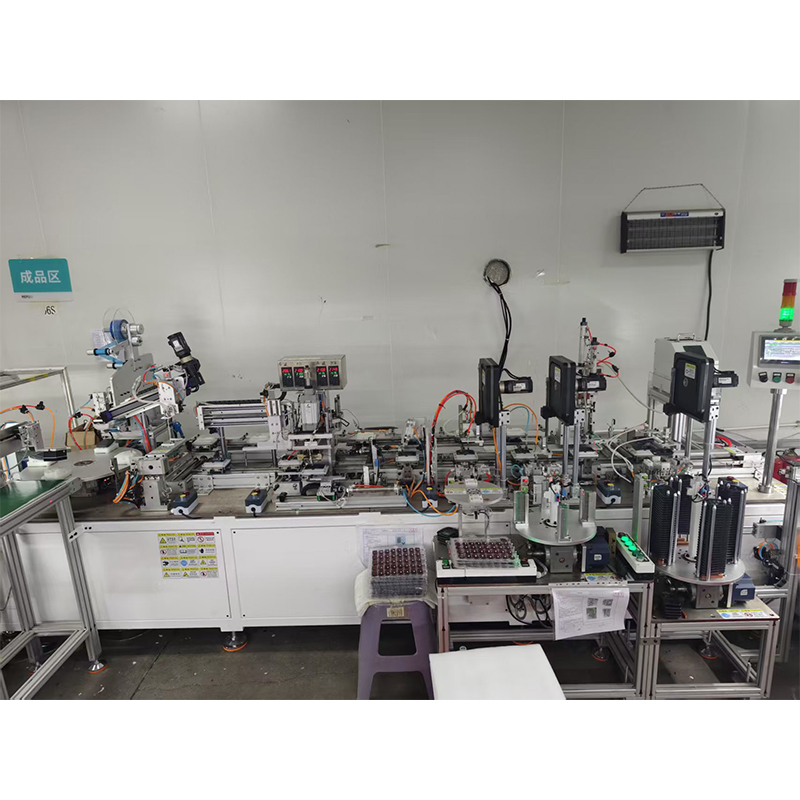
Производственная база компании обеспечивает полный цикл создания оборудования: от конструкторского проектирования и механической обработки до сборки, программирования и пусконаладки. Строгий внутренний контроль качества гарантирует, что каждый станок проходит функциональные испытания перед отгрузкой. Для заказчиков это означает снижение рисков при внедрении новых технологий и получение оперативной технической поддержки на всех этапах жизненного цикла оборудования.
Диапазон цен и факторы формирования стоимости в 2026 году
Цена на промышленное сварочное оборудование варьируется в широких пределах. Понимание структуры затрат помогает избежать переплат и выбрать оптимальное решение.
Базовые ценовые сегменты
- Эконом-класс (Китай, локальная сборка): От $15,000 до $25,000. Базовые инверторы, ограниченная функциональность контроллера, пневматический привод. Подходит для простых задач, сварки черных металлов небольшой толщины.
- Средний сегмент (Ведущие азиатские бренды, Турция, РФ): От $30,000 до $50,000. Надежные IGBT-модули, продвинутые алгоритмы управления, возможность подключения сервоприводов, улучшенная система диагностики. Оптимальный выбор для большинства производств.
- Премиум-класс (Европа, Япония, Корея): От $60,000 и выше. Максимальная точность, интеграция с роботизированными комплексами, расширенная гарантия, сервисная поддержка по всему миру. Используется в критически важных производствах (аэрокосмос, медицина).
Что влияет на итоговую стоимость?
- Мощность инверторного блока: Использование качественных IGBT-транзисторов (например, Infineon, Mitsubishi) увеличивает надежность, но и цену.
- Тип контроллера: Простые таймеры дешевле, чем адаптивные контроллеры с обратной связью по сопротивлению и энергии.
- Конструкция сварочного клеща/головки: Стандартные клещи дешевле, чем специализированные серво-клещи или головки для роботизированных линий.
- Система охлаждения: Включение чиллера в комплект поставки добавляет к стоимости $2,000–$5,000, но обязательно для бесперебойной работы.
- Логистика и таможня: В 2026 году логистические цепочки стабилизировались, но стоимость доставки крупногабаритного оборудования остается значимой статьей расходов.
Покупая среднечастотный станок контактной сварки постоянного тока напрямую у производителя, вы исключаете наценку дистрибьюторов (обычно 15-25%) и получаете доступ к технической поддержке на этапе пусконаладки.
Типичные ошибки при выборе и эксплуатации
Даже самое современное оборудование может показывать плохие результаты при неправильном подходе. Вот наиболее частые ошибки, которые совершают закупщики и технологи:
1. Игнорирование качества подготовки поверхности. DC-сварка менее толерантна к загрязнениям, чем кажется. Масляные пленки, ржавчина и толстые слои краски могут привести к нестабильному контакту и разбрызгиванию. Необходимо обеспечить контроль чистоты поверхностей перед сваркой.
2. Неправильный выбор электродов. Использование электродов из чистой меди недопустимо из-за их быстрого износа и прилипания. Необходимо использовать дисперсионно-упрочненные медные сплавы (CuCrZr, CuCoBe) с высокой твердостью и электропроводностью.
3. Недооценка требований к электросети. Хотя DC-машины потребляют меньше энергии, они создают гармонические искажения в сети. Установка входных фильтров и реакторов является обязательной для соблюдения норм ГОСТ и защиты другого чувствительного оборудования в цеху.
4. Отсутствие калибровки. Регулярная калибровка датчиков тока и усилия сжатия необходима для поддержания качества. Без этого данные мониторинга будут неверными, а швы — нестабильными.
Логистика, монтаж и сервисное обслуживание
При заказе оборудования из-за рубежа или от удаленного производителя важно учитывать сроки и условия поставки. В 2026 году стандартный срок производства составляет 4-8 недель. Монтаж должен осуществляться квалифицированными специалистами, так как неправильное подключение силовых кабелей может привести к выходу инвертора из строя из-за паразитной индуктивности.
Сервисное обслуживание включает:
- Ежеквартальную проверку затяжки силовых контактов.
- Замену фильтров в системе охлаждения каждые 6 месяцев.
- Проверку состояния изоляции высоковольтных цепей.
- Обновление программного обеспечения контроллера для улучшения алгоритмов сварки.
Наличие склада запасных частей (электроды, сопла, предохранители) на предприятии сокращает время простоя до минимума. Рекомендуем заключать договор на постгарантийное обслуживание с производителем.
FAQ: Часто задаваемые вопросы о среднечастотной сварке
Какой срок службы инвертора в среднечастотном станке?
При соблюдении температурного режима и чистоты охлаждающей жидкости срок службы силовых модулей инвертора составляет 7-10 лет. IGBT-транзисторы являются надежными компонентами, но чувствительны к перегреву и скачкам напряжения.
Можно ли модернизировать старый трансформаторный станок до DC?
Теоретически да, путем замены трансформатора и установки инверторного блока. Однако на практике это часто экономически нецелесообразно из-за необходимости замены системы управления, кабелей и клещевой группы. Проще и надежнее купить новый среднечастотный станок контактной сварки постоянного тока.
Влияет ли длина сварочных кабелей на качество?
Да. Чем длиннее кабели от инвертора до трансформатора, тем выше индуктивность и потери напряжения. Рекомендуется минимизировать длину силовых цепей и использовать кабели специального плетения для снижения скин-эффекта.
Подходит ли DC-сварка для алюминия?
Да, это один из лучших методов для алюминия. Постоянный ток позволяет эффективно разрушать оксидную пленку и обеспечивать стабильный нагрев. Однако требуются специальные электроды и высокие токи.
Рекомендации по покупке и заключению договора
Перед подписанием контракта убедитесь, что поставщик предоставляет:
- Технический паспорт с подробными характеристиками инвертора.
- Протокол заводских испытаний (FAT).
- Гарантию на инверторный блок не менее 2 лет.
- Обучение для операторов и технологов.
- Программное обеспечение для настройки параметров сварки на ПК.
Запросите референс-лист и, если возможно, посетите действующее производство, где уже установлено данное оборудование. Живой опыт эксплуатации расскажет больше, чем любая брошюра.
Инженерный совет: не гонитесь за максимальной мощностью “с запасом”. Работа инвертора на 20-30% от номинала часто бывает менее эффективной с точки зрения КПД и качества регулирования, чем работа на 60-80%. Подбирайте оборудование под вашу конкретную задачу с небольшим резервом (15-20%).
Заключение
Внедрение среднечастотного станка контактной сварки постоянного тока является стратегическим шагом для повышения конкурентоспособности производства в 2026 году. Это оборудование обеспечивает непревзойденное качество швов, значительную экономию энергоресурсов и гибкость в работе с современными материалами. Несмотря на более высокие первоначальные инвестиции, совокупная стоимость владения оказывается ниже, чем у традиционных решений.
Правильный выбор модели, учет всех технических нюансов и сотрудничество с надежным производителем гарантируют долгосрочную и бесперебойную работу линии. Не откладывайте модернизацию — требования к качеству продукции растут каждый год, и старые технологии постепенно становятся препятствием для развития бизнеса.
Если вы готовы обсудить технические детали вашего проекта, получить расчет стоимости и подобрать оптимальную конфигурацию оборудования, свяжитесь с нашими инженерами. Мы предлагаем индивидуальные решения, адаптированные под специфику вашего производства.
→ Получите коммерческое предложение и техническую консультацию прямо сейчас
Связаться с отделом продаж