+86-18920051257


Портальные роботы-манипуляторы для сварки: цена от производителя 2026
2026-08-31
- Портальные роботы-манипуляторы для сварки: цена от производителя и технические решения 2026
- Что такое портальные роботы-манипуляторы для сварки и их конструктивные особенности
- Где применяются портальные роботы-манипуляторы для сварки: отраслевая специфика
- Технические характеристики и параметры выбора оборудования
- Как выбрать портальные роботы-манипуляторы для сварки: критерии оценки
- Диапазон цен и факторы стоимости в 2026 году
- Производитель как гарант качества: опыт ООО «Тяньцзинь Линъюй»
- Сравнение портальных роботов с другими типами сварочной автоматизации
- Логистика, монтаж и сервисное обслуживание
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о портальных сварочных роботах
- Заключение и рекомендации по закупке
Портальные роботы-манипуляторы для сварки: цена от производителя и технические решения 2026
Портальные роботы-манипуляторы для сварки представляют собой высокопроизводительные автоматизированные комплексы, предназначенные для дуговой сварки крупногабаритных изделий, где традиционные консольные роботы не обеспечивают необходимого радиуса действия или жесткости конструкции. В 2026 году спрос на такие системы обусловлен необходимостью снижения себестоимости металлоконструкций в судостроении, мостостроении и производстве тяжелой техники. Ключевое преимущество портальных (гантри) систем заключается в их способности перемещать сварочную головку по трем линейным осям (X, Y, Z) с высокой точностью позиционирования, обеспечивая стабильное качество шва на длинах до 30 метров и более.
Цена на портальные роботы-манипуляторы для сварки формируется индивидуально и зависит от длины портала, количества осей, типа сварочного процесса (MIG/MAG, TIG, под флюсом) и интеграции с системами технического зрения. Прямая закупка у производителя позволяет исключить дилерские наценки, сократить сроки поставки и получить адаптированное под конкретное ТЗ решение. Современные модели 2026 года оснащаются адаптивными системами слежения за стыком, что компенсирует термические деформации металла в процессе сварки, снижая объем постобработки на 40–60%.
Что такое портальные роботы-манипуляторы для сварки и их конструктивные особенности
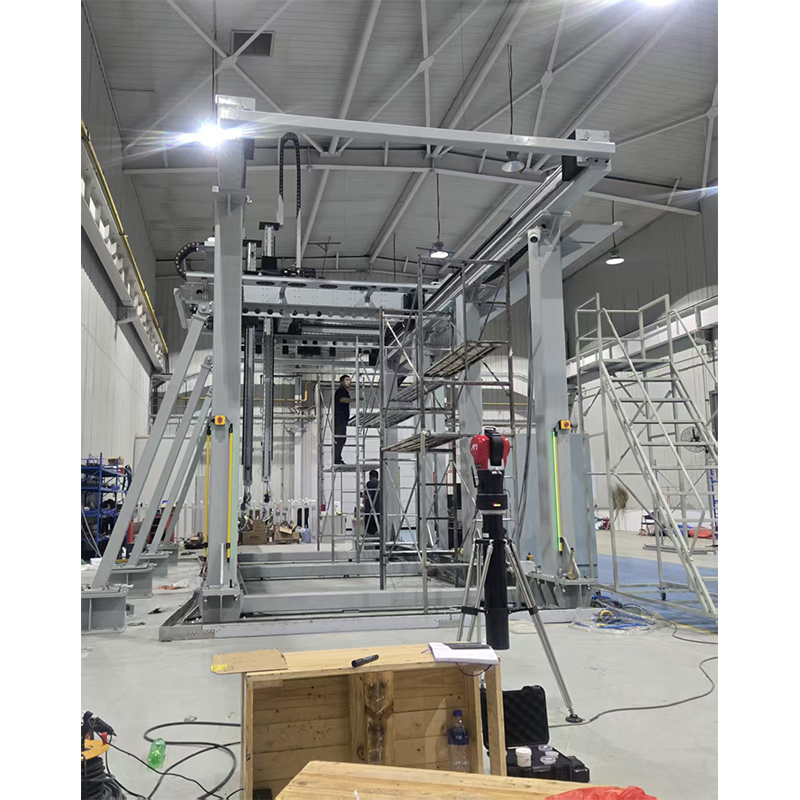
В отличие от промышленных роботов антропоморфного типа (с 6 осями вращения), портальный робот базируется на линейной кинематике. Его основа — жесткая пространственная рама (портал), по которой перемещается каретка со сварочным инструментом. Такая архитектура обеспечивает исключительную жесткость, необходимую для работы с тяжелыми сварочными головками, используемыми при сварке толстостенных металлов.
Конструкция типичного комплекса включает:
- Несущую раму (портал): Изготавливается из стального профиля или алюминиевых экструзий повышенной прочности. Длина рабочей зоны по оси X может варьироваться от 3 до 50 метров.
- Линейные модули: Высокоточные направляющие и шарико-винтовые передачи (или зубчатые рейки для больших длин), обеспечивающие позиционирование с точностью до ±0,1 мм.
- Сварочная ось (Z-ось): Вертикальный модуль, часто оснащенный механизмом вертикального следования (поплавок) или лазерным сканером для отслеживания высоты шва.
- Система управления (ЧПУ): Специализированный контроллер, синхронизирующий движение осей с параметрами сварочного источника тока.
Главное отличие от обычных роботов — способность обрабатывать детали, размеры которых превышают габариты самого робота. Деталь остается неподвижной (или перемещается на позиционере), а робот движется над ней. Это критически важно для секций трубопроводов, корпусов судов и рам грузовиков.
Где применяются портальные роботы-манипуляторы для сварки: отраслевая специфика
Эффективность внедрения портальных роботов-манипуляторов для сварки максимальна в отраслях, работающих с длинномерными и крупногабаритными объектами. Рассмотрим ключевые сценарии применения с точки зрения производственной экономики.
1. Судостроение и морская инженерия
Сварка панелей палуб, переборок и секций корпуса требует выполнения длинных прямых швов. Использование портальных систем позволяет сваривать панели размером 12×3 метра за один проход. Скорость сварки под флюсом достигает 1,5–2,0 м/мин, что в 5–7 раз превышает ручную сварку. Отсутствие человеческой усталости гарантирует отсутствие дефектов типа «непровар» на участках длиной более 10 метров.
2. Мостостроение и тяжелое металлоконструирование
При изготовлении балок коробчатого сечения и ферм мостов толщина металла может достигать 40–60 мм. Портальные роботы оснащаются мощными источниками тока (до 600–800 А) и системами многослойной наплавки. Жесткость портала позволяет использовать тяжелые колебательные горелки (weaving torches) для расширения шва без потери точности траектории.
3. Производство спецтехники и железнодорожных вагонов
Рама экскаватора или кузов вагона имеют сложную геометрию, но основные несущие швы часто прямолинейны. Портальная система интегрируется с поворотными столами, позволяя сваривать изделие в нижнем положении (самое качественное и быстрое), вращая деталь, пока портал выполняет линейное движение.
4. Трубопроводный транспорт (нефтегаз)
Для сварки труб большого диаметра (от 500 мм) используются специализированные портальные установки с кольцевой траекторией или линейным перемещением вдоль трубы. Автоматизация здесь диктуется требованиями рентгеноконтроля: робот обеспечивает стабильную скорость и угол ввода проволоки, что минимизирует процент брака при УЗК и радиографии.
Технические характеристики и параметры выбора оборудования
При формировании технического задания на поставку портальных роботов-манипуляторов для сварки инженеры должны учитывать ряд критических параметров. Ошибка в выборе компонента на этапе проектирования приводит к невозможности достижения требуемого качества шва.
| Параметр | Описание и влияние на процесс | Типичные значения (2026 г.) |
|---|---|---|
| Рабочая зона (X, Y, Z) | Определяет габариты обрабатываемой детали. Ось X — длина, Y — ширина, Z — высота подъема. | X: 3–50 м; Y: 2–10 м; Z: 0,5–2 м |
| Грузоподъемность оси Z | Максимальный вес сварочной головки, кабеля и датчиков. Влияет на динамику разгона/торможения. | 15 – 50 кг |
| Точность позиционирования | Повторяемость выхода в точку. Критично для стыковой сварки без разделки кромок. | ±0,05 – ±0,2 мм |
| Максимальная скорость перемещения | Скорость холостого хода. Влияет на время цикла при переходе между швами. | До 2–3 м/с (по осям X/Y) |
| Скорость сварки | Рабочая скорость движения горелки. Зависит от технологии (MIG/MAG, TIG, SAW). | 0,3 – 1,5 м/мин |
| Степень защиты (IP) | Защита направляющих и двигателей от брызг металла и пыли. | IP54 – IP65 (для критических узлов) |
Инженерное примечание: При длине портала более 6 метров рекомендуется использовать модульную конструкцию с юстировкой секций на месте монтажа. Цельносварная рама такой длины крайне сложна в транспортировке и подвержена деформациям при перевозке.
Как выбрать портальные роботы-манипуляторы для сварки: критерии оценки
Выбор оборудования — это баланс между производительностью и стоимостью владения (TCO). Не следует ориентироваться только на начальную цену. Ниже приведены ключевые аспекты, которые необходимо проверить перед подписанием контракта.
1. Тип привода и передача движения
Для коротких порталов (до 4–5 метров) оптимальны шарико-винтовые передачи (ШВП), обеспечивающие высокую точность. Для длинных систем (от 6 метров) предпочтительны зубчато-реечные передачи с прецизионными редукторами. Они менее чувствительны к загрязнению и позволяют наращивать длину модульно. Избегайте ременных передач в тяжелых сварочных приложениях из-за риска растяжения и люфтов.
2. Система компенсации кабелей
Сварочный кабель, газовый шланг и провода датчиков создают значительное сопротивление при движении. Качественный портал должен иметь систему энергоценей (кабель-каналов) с правильным радиусом изгиба. Неправильная прокладка приводит к рывкам моторов и ошибкам сервоприводов, что напрямую сказывается на качестве шва («чешуя» или неравномерная ширина).
3. Интеграция сенсорики (Adaptive Welding)
В 2026 году работа «вслепую» по запрограммированной траектории считается устаревшим подходом для ответственных конструкций. Система должна поддерживать подключение:
- Лазерных сканеров шва: Для коррекции положения горелки в реальном времени (смещение стыка, изменение зазора).
- Систем сквозного прожига (Through-Arc Sensing): Бюджетный вариант для угловых швов, анализирующий ток дуги.
- Тактильных датчиков: Для поиска начальной точки шва путем касания проволокой детали.
4. Программное обеспечение и интерфейс
Оцените удобство обучения операторов. ПО должно позволять создавать программы сварки оффлайн (на ПК) или через Teach Pendant (пульт обучения). Наличие библиотеки макросов для типовых швов (угловых, стыковых, тавровых) ускоряет ввод оборудования в эксплуатацию.
Диапазон цен и факторы стоимости в 2026 году
Вопрос «сколько стоят портальные роботы-манипуляторы для сварки» не имеет единого ответа, так как каждый проект уникален. Однако понимание структуры затрат помогает планировать бюджет.
Ориентировочный диапазон цен на базовые комплексы (без учета сложной периферии):
- Малые порталы (3×2×1 м): От $25 000 до $40 000. Подходят для мелких деталей, каркасов мебели, легких конструкций.
- Средние порталы (6×3×1,5 м): От $45 000 до $70 000. Наиболее востребованный сегмент для машиностроения.
- Крупные промышленные системы (12+ метров): От $80 000 до $150 000+. Включают усиленную раму, несколько кареток, сложные системы безопасности.
Что влияет на итоговую стоимость?
- Длина хода: Увеличение длины требует более дорогих направляющих, реек и усиленной конструкции рамы.
- Бренд компонентов: Использование премиальных сервомоторов (Siemens, Fanuc, Yaskawa) и редукторов (Nabtesco, Harmonic Drive) повышает надежность, но увеличивает цену на 20–30%.
- Сварочный источник: В стоимость комплекса может входить или не входить сварочный полуавтомат. Профессиональные источники (Lincoln, ESAB, Kemppi, Fronius) стоят дорого, но обеспечивают лучшую стабильность дуги.
- Дополнительные оси: Поворотные столы, внешние позиционеры, рельсовые тележки добавляют к стоимости $5 000–$15 000 за единицу.
- Логистика и монтаж: Для крупных систем требуется выезд инженеров на шеф-монтаж и калибровку, что оплачивается отдельно.
Важно: Покупка у производителя (OEM) часто позволяет сэкономить до 25% по сравнению с покупкой через интеграторов, так как вы платите только за «железо» и базовую настройку, беря интеграцию в линию на себя или заказывая её опционально.
Производитель как гарант качества: опыт ООО «Тяньцзинь Линъюй»
Выбор надежного партнера для реализации сложных автоматизированных проектов так же важен, как и выбор технических характеристик оборудования. Ярким примером компании, успешно сочетающей глубокую инженерную экспертизу с гибкостью производства, является ООО «Тяньцзинь Линъюй Автоматизированные Технологии».
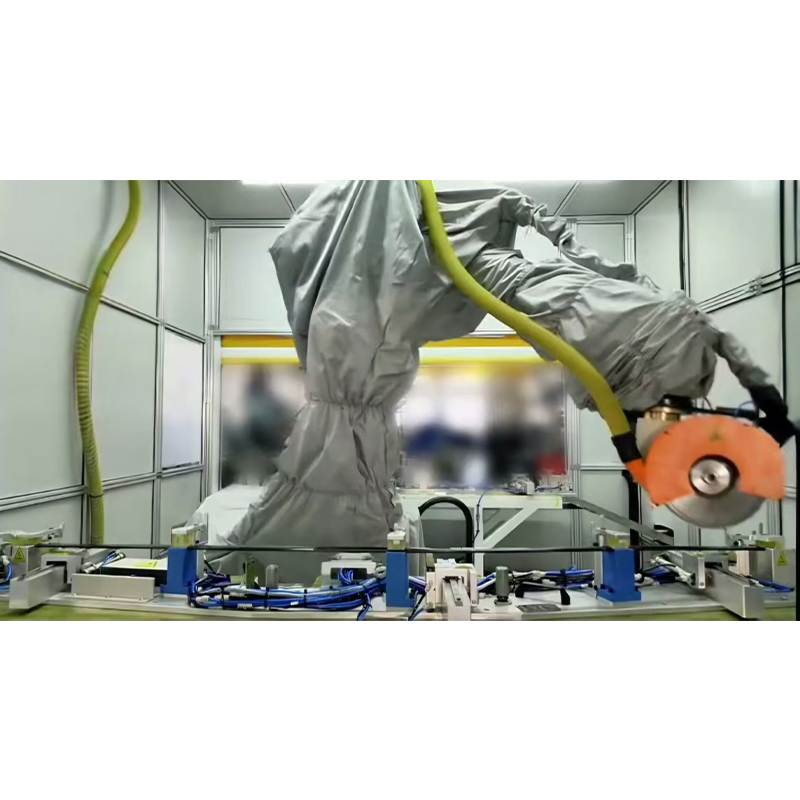
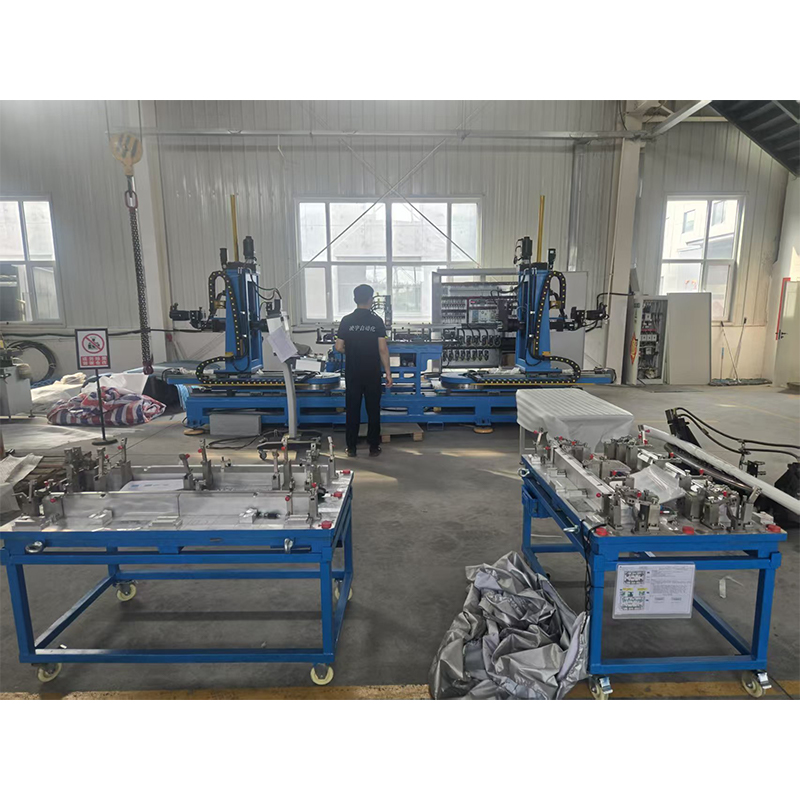
Это национальное высокотехнологичное предприятие, базирующееся в городе Тяньцзинь (Китай), специализируется на разработке и производстве интеллектуального автоматизированного оборудования. В контексте сварочной автоматизации компания выделяется своим подходом к созданию нестандартных решений «под ключ». В портфолио «Тяньцзинь Линъюй» входят не только стандартные портальные системы, но и сложные рельсовые напольные роботы-манипуляторы, а также оборудование для среднечастотной контактной сварки постоянного тока, что свидетельствует о глубоком понимании процессов соединения металлов.
Ключевым преимуществом работы с таким производителем является полный контроль жизненного цикла изделия. Производственная база компании обеспечивает все этапы: от конструкторского проектирования и механической обработки до сборки, программирования и пусконаладки. Каждое изделие, включая портальные сварочные комплексы, проходит строгий внутренний контроль качества и функциональные испытания перед отгрузкой. Это минимизирует риски, связанные с монтажом и запуском оборудования на площадке заказчика.
Кроме того, компания обладает узкой специализацией в смежных высокотехнологичных направлениях, таких как ультразвуковой неразрушающий контроль (C-Scan) и производство оборудования для автомобильных компонентов. Этот междисциплинарный опыт позволяет инженерам «Тяньцзинь Линъюй» предлагать комплексные решения, где сварочный робот может быть интегрирован с системами последующего контроля качества, создавая единую автоматизированную ячейку. Ориентация на индивидуальные требования заказчика и прозрачная сервисная политика делают таких производителей предпочтительным выбором для предприятий, стремящихся к долгосрочному повышению эффективности производства.
Сравнение портальных роботов с другими типами сварочной автоматизации
Почему стоит выбрать именно портал, а не консольного робота или автоматический трактор? Сравнительный анализ поможет принять обоснованное решение.
| Характеристика | Портальный робот (Gantry) | Консольный робот (6 осей) | Сварочный трактор |
|---|---|---|---|
| Рабочая зона | Очень большая, масштабируемая | Ограничена вылетом руки (обычно до 3 м) | Только прямолинейное движение |
| Жесткость конструкции | Высокая (подходит для тяжелых головок) | Средняя (снижается на полном вылете) | Низкая/Средняя |
| Гибкость траектории | Только линейные интерполяции (X,Y,Z) | Высокая (любые сложные кривые) | Только прямая линия |
| Стоимость владения | Средняя (простая механика) | Высокая (сложное ТО редукторов) | Низкая |
| Применение | Длинные швы, крупные детали | Сложная геометрия, мелкие детали | Простые длинные швы, низкие требования |
Рекомендация: Если ваша задача — сварка прямолинейных или слегка изогнутых швов на деталях длиной более 2 метров, портальный робот экономически эффективнее консольного. Он быстрее, дешевле в обслуживании и занимает меньше места в плане занимаемой площади (так как располагается над деталью).
Логистика, монтаж и сервисное обслуживание
Приобретение портальных роботов-манипуляторов для сварки — это не просто покупка станка, это инвестиция в инфраструктуру цеха. Учитывая габариты оборудования, логистика играет ключевую роль.
Этапы внедрения:
- Аудит площадки: Проверка ровности пола. Для порталов длиной более 6 метров требуется фундамент или идеально выверенная стяжка. Перепад высот более 2 мм на 10 метров может привести к заклиниванию кареток.
- Доставка: Крупные рамы транспортируются в разобранном виде. Необходимо наличие кран-балки в цеху грузоподъемностью от 1 до 5 тонн для сборки.
- Подключение коммуникаций: Требуется подвод сжатого воздуха (для пневматики и охлаждения), защитного газа и электросети (380 В, 50 Гц). Важно обеспечить стабильное заземление для сварочного контура, чтобы избежать помех в электронике робота.
- Калибровка: После сборки производится лазерная интерферометрия осей для настройки компенсаций люфтов и перпендикулярности.
Сервис и запчасти:
Портальные системы механически проще антропоморфных роботов. Основные изнашиваемые части — это подшипники направляющих и зубчатые ремни/рейки. При наличии базового набора запчастей на складе время простоя можно свести к минимуму. Рекомендуется заключать договор на ежегодное техническое обслуживание, включающее проверку натяжения ремней, смазку направляющих и диагностику сервоприводов.
Типичные ошибки при выборе и эксплуатации
На основе опыта внедрения сотен систем выделим ошибки, которые совершают специалисты по закупкам и главные инженеры:
- Игнорирование виброизоляции: Если рядом работают отрезные станки или штамповочные прессы, вибрация передается на портал. Это вызывает «дребезг» дуги и нестабильное качество шва. Решение: установка демпфирующих опор.
- Неправильный выбор длины кабеля: Стандартные кабели могут быть слишком короткими для крайних положений портала. Удлинение должно выполняться профессионально, с сохранением сечения (чтобы не падало напряжение и не росло тепловыделение).
- Отсутствие защиты от брызг: Экономия на защитных экранах и соплах приводит к быстрому засорению направляющих каплями металла. Это главный враг линейной механики.
- Перегрузка по инерции: Установка слишком тяжелой сварочной головки на легкую ось Z приводит к ошибкам сервопривода при торможении. Всегда соблюдайте паспортные ограничения по моменту инерции.
FAQ: Часто задаваемые вопросы о портальных сварочных роботах
В: Можно ли модернизировать существующий ручной сварочный пост до портального робота?
О: Да, многие производители предлагают комплекты для модернизации (retrofit). Однако чаще экономически целесообразнее купить новый модуль, чем переделывать старую конструкцию, которая может не отвечать требованиям жесткости 2026 года.
В: Какова точность повторения портального робота?
О: Современные системы обеспечивают точность ±0,1 мм. Для сравнения, квалификация сварщика-человека допускает отклонения до 1–2 мм, которые затем исправляются зачисткой.
В: Сколько времени нужно на обучение оператора?
О: Базовому программированию простых швов оператора можно обучить за 3–5 дней. Сложные программы с использованием датчиков требуют квалификации технолога-программиста (обучение 2–4 недели).
В: Какие гарантии предоставляет производитель?
О: Стандартная гарантия на механическую часть составляет 12–24 месяца, на электронику и ПО — 12 месяцев. При покупке портальных роботов-манипуляторов для сварки напрямую с завода условия гарантии обычно гибче и включают техподдержку в режиме онлайн.
В: Подходит ли портал для сварки алюминия?
О: Да, при использовании импульсных источников тока и специальных подающих механизмов (push-pull) для мягкой алюминиевой проволоки. Жесткость портала даже выгодна для алюминия, так как позволяет использовать длинные рукава подачи без риска застревания проволоки.
Заключение и рекомендации по закупке
Автоматизация сварки с помощью портальных роботов-манипуляторов для сварки является стратегическим шагом для предприятий, стремящихся к снижению зависимости от квалифицированного ручного труда и повышению предсказуемости производственного процесса. В 2026 году технологии достигли уровня, когда окупаемость такого комплекса составляет от 12 до 18 месяцев при двухсменной работе.
Ключевые выводы для руководителя производства:
- Портальные системы незаменимы для длинномерных и крупногабаритных изделий.
- Прямая работа с производителем снижает капитальные затраты и упрощает сервис.
- Интеграция систем технического зрения обязательна для компенсации термодеформаций.
- Внимание к фундаменту и подготовке площадки критически важно для долгой службы оборудования.
Не откладывайте модернизацию. Конкурентное преимущество сегодня получает тот, кто способен выпускать продукцию с меньшим процентом брака и в более короткие сроки.
Готовы рассчитать стоимость вашего проекта?
Наши инженеры подготовят коммерческое предложение с учетом специфики вашего производства. Мы предлагаем бесплатный аудит чертежей и подбор оптимальной конфигурации портала.
→ Получить расчет цены портального робота
→ Смотреть готовые кейсы и видео работы
→ Связаться с техническим специалистом